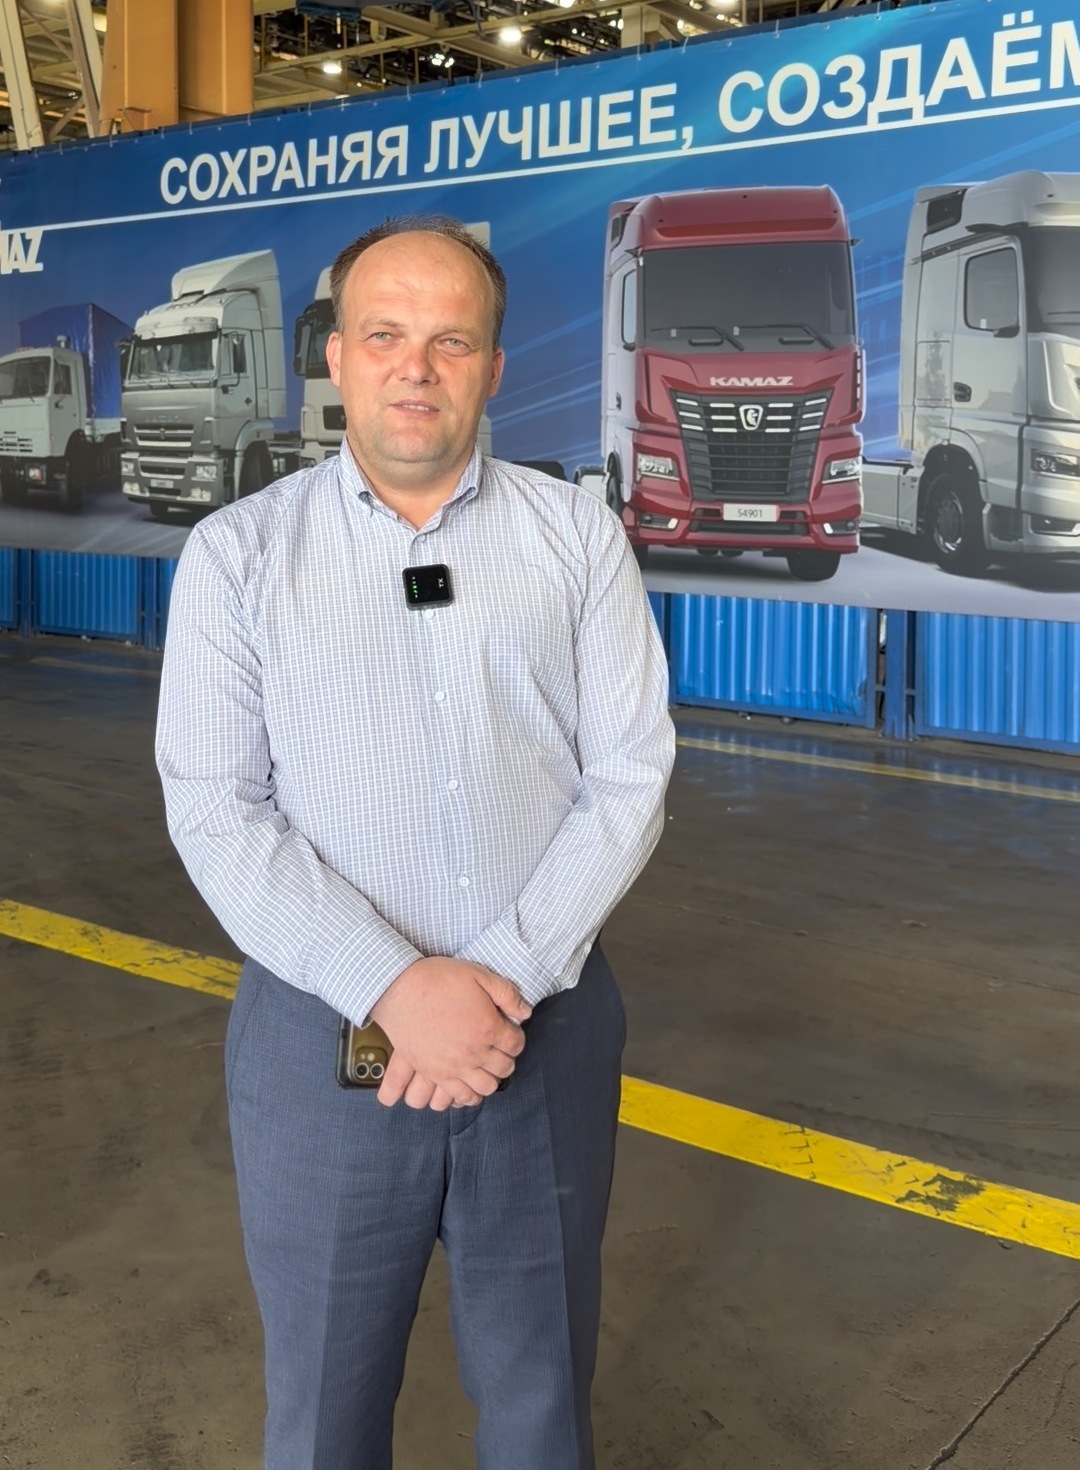
Ширяев Сергей Александрович,
заместитель главного технолога автомобильного завода по подготовке производства.

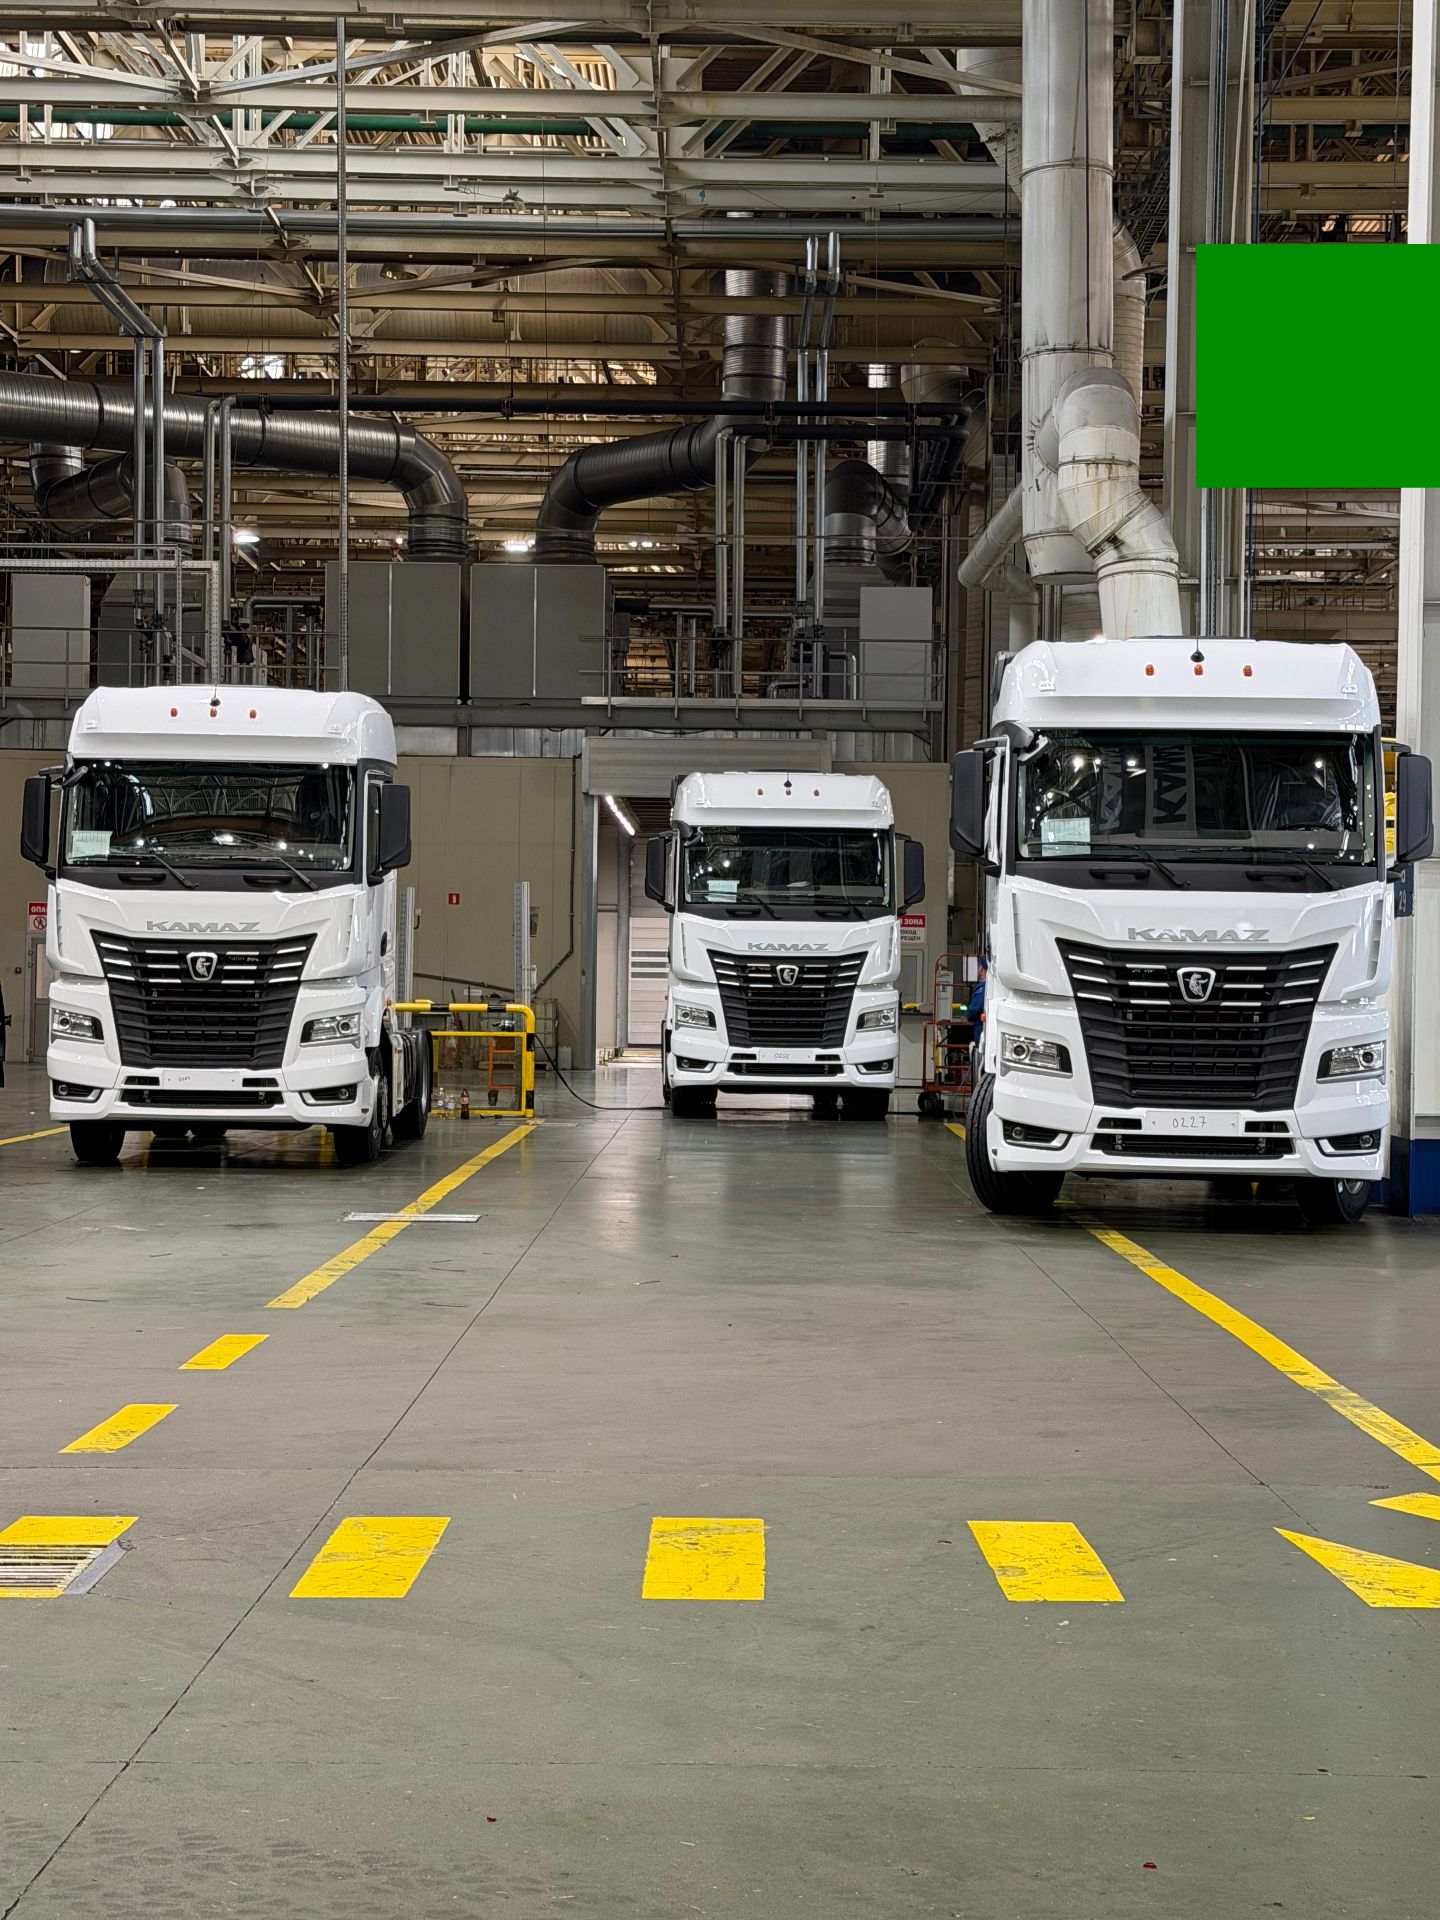
Автомобильный завод включает в себя два главных сборочных автомобильных конвейера, а так же две сборочные линии сборки кабин : одна – для сборки кабин старого модельного ряда, другая – для сборки нового поколения кабин.
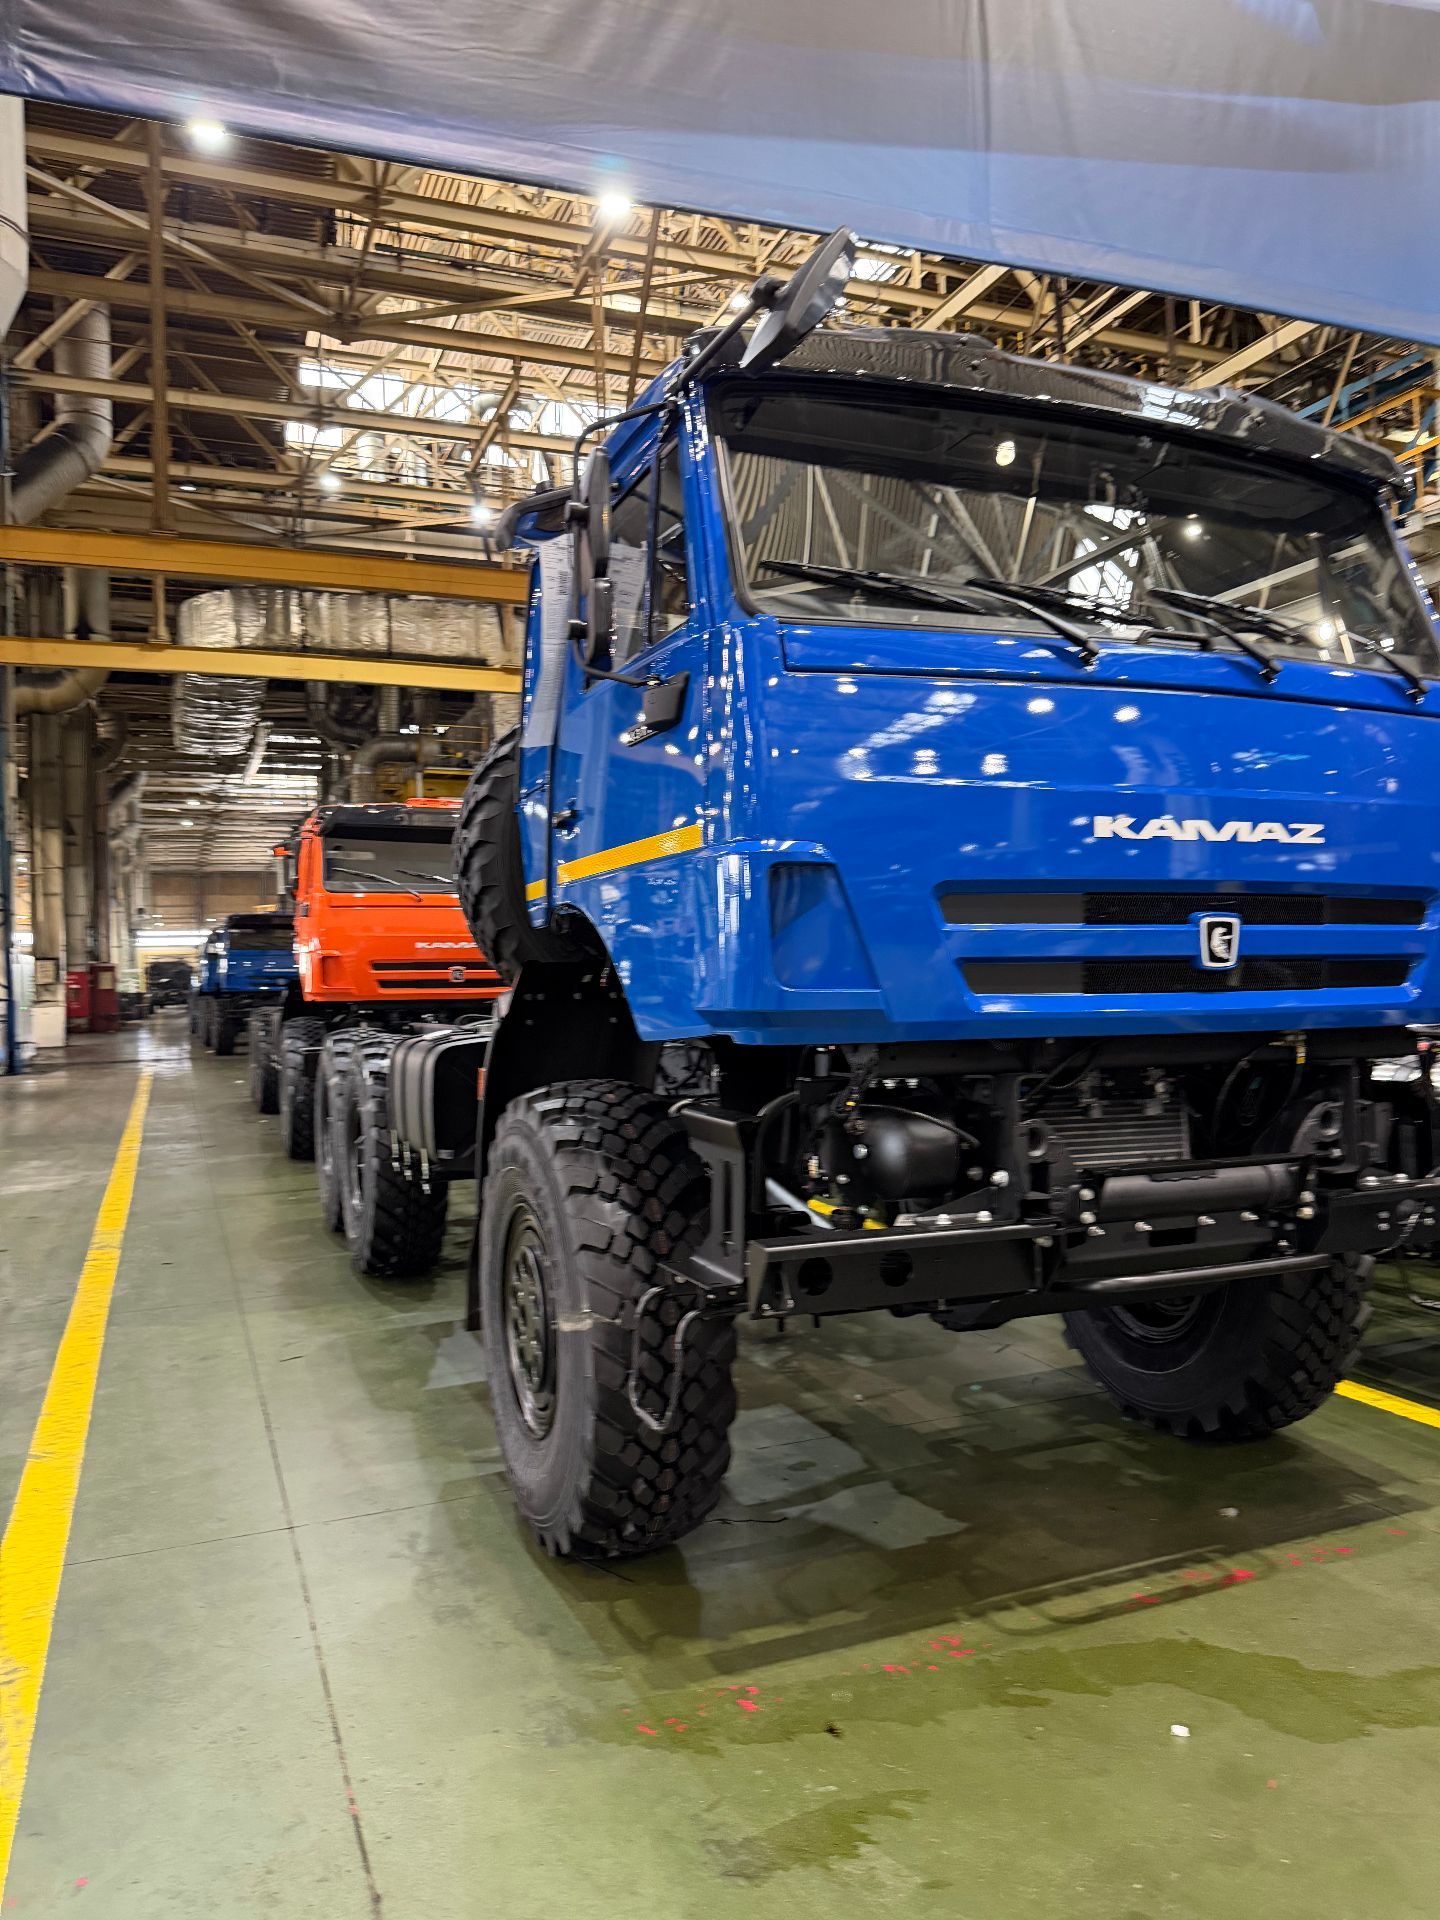
Конвейер сборки кабин старого модельного ряда включает в себя 80 сборочных позиций, на которых трудится около 250 человек в одну смену. Здесь собирается порядка 150 кабин за смену. Каркасы кабин спускаются по системе ПТК (подвесной толкающий конвейер) с соседнего завода в автоматическом режиме.
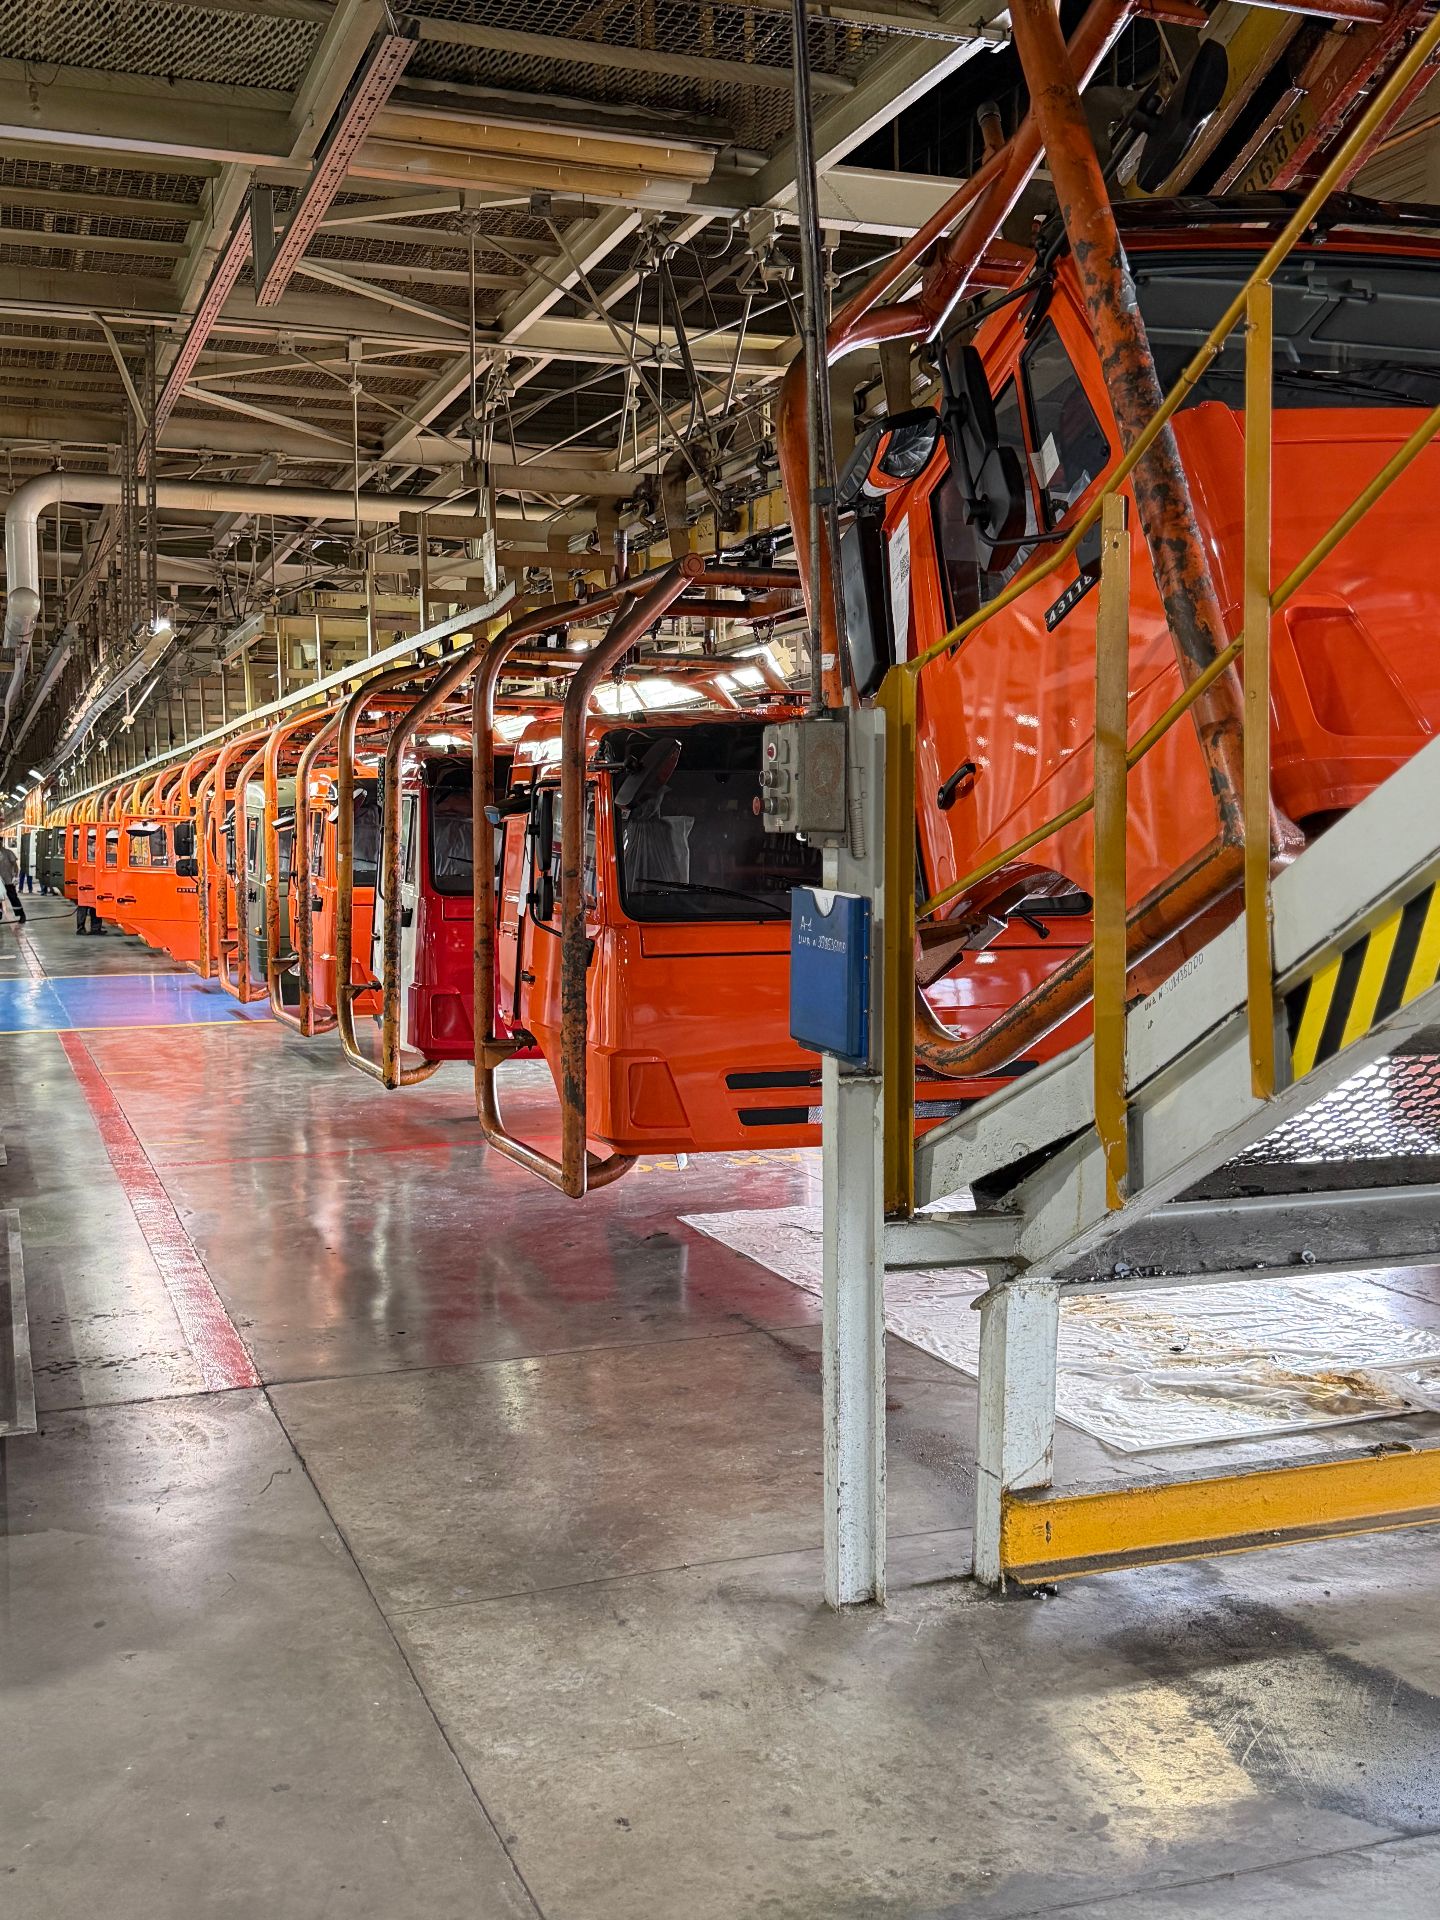
По цепочке идет сборка: устанавливаются детали внутренней обшивки, затем резиновые уплотнители на окантовку дверей – то есть выполняется герметизация дверных проемов. Далее укладываются жгуты и провода. Устанавливаются электромотор привода и стеклоочистители. Устанавливается обивка пола местного производства. Устанавливаются пневмоаппаратура и полиамидные трубки пневмосистемы кабины, которые также собираются на заводе «КамАЗ».
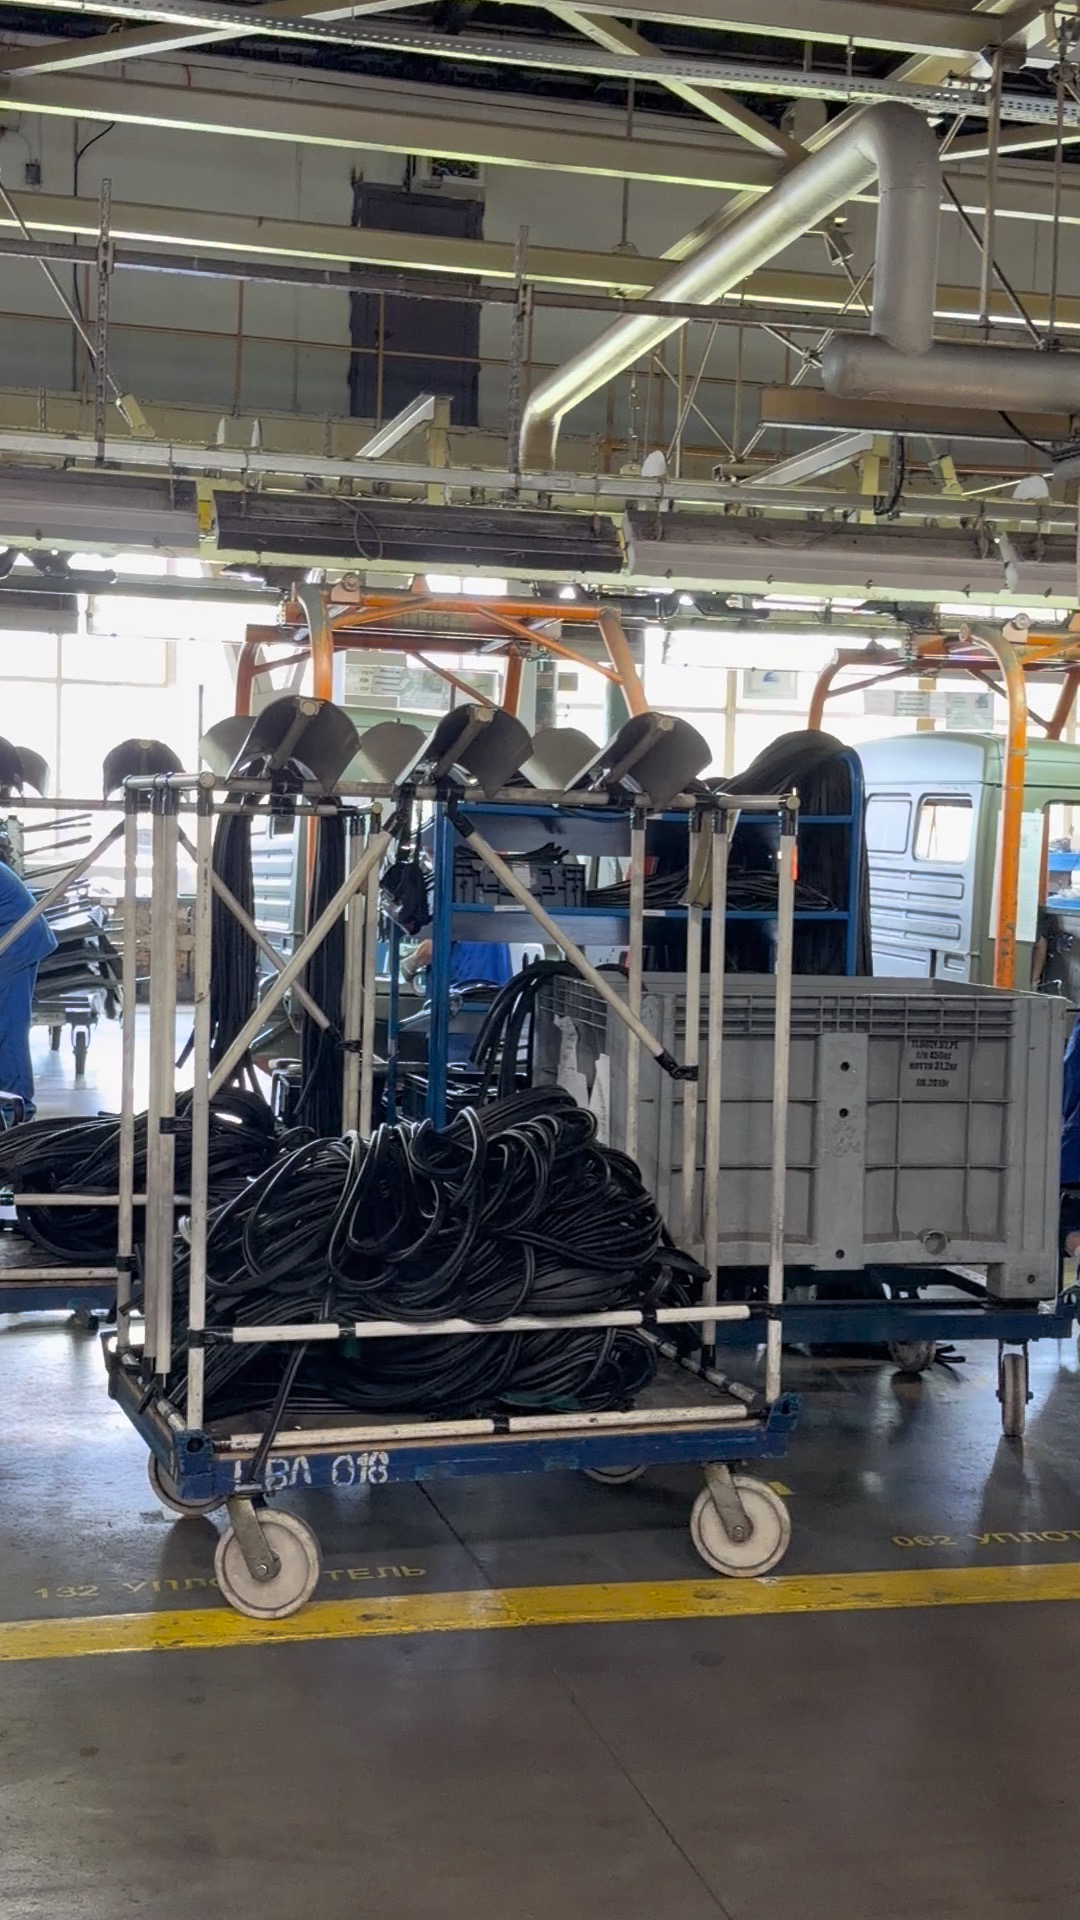
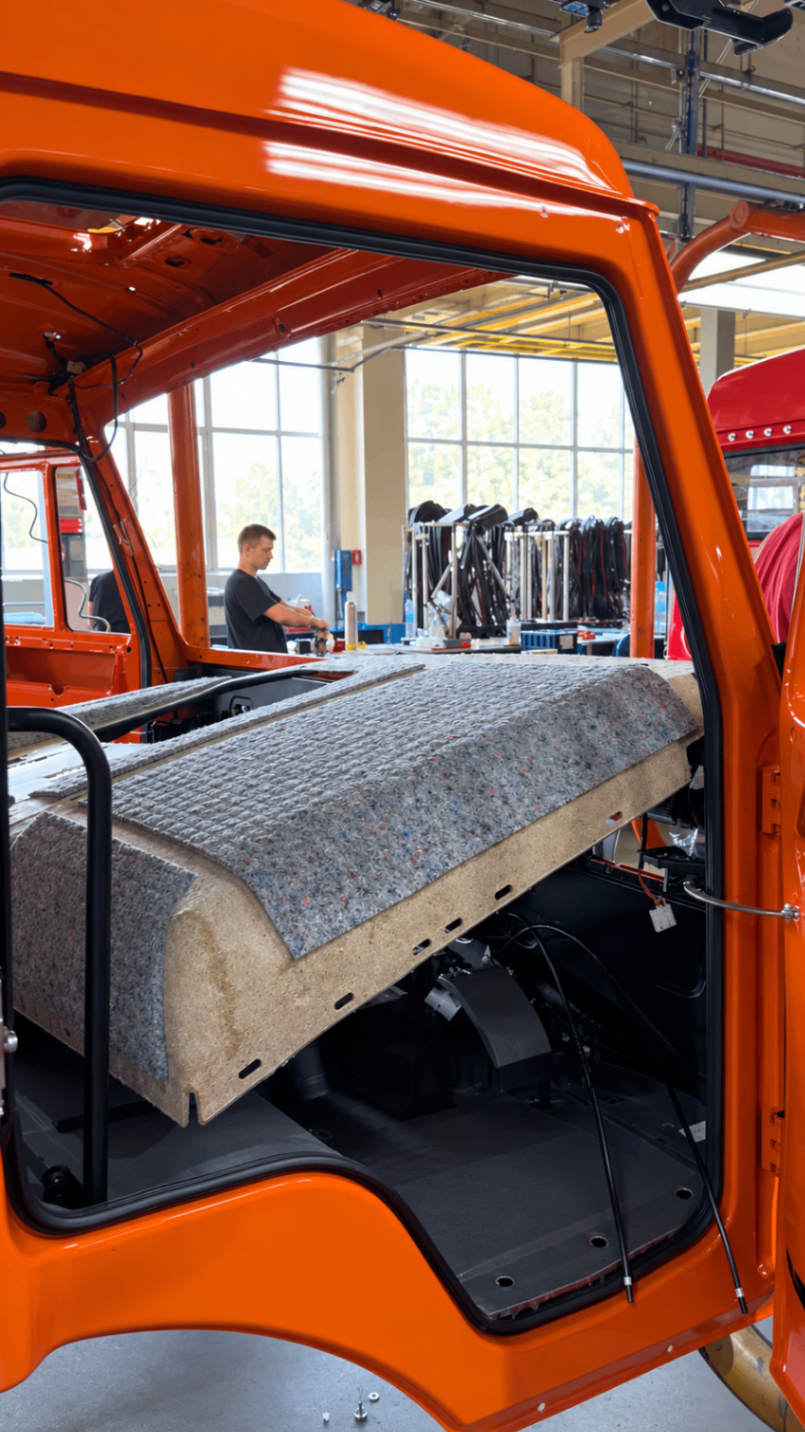
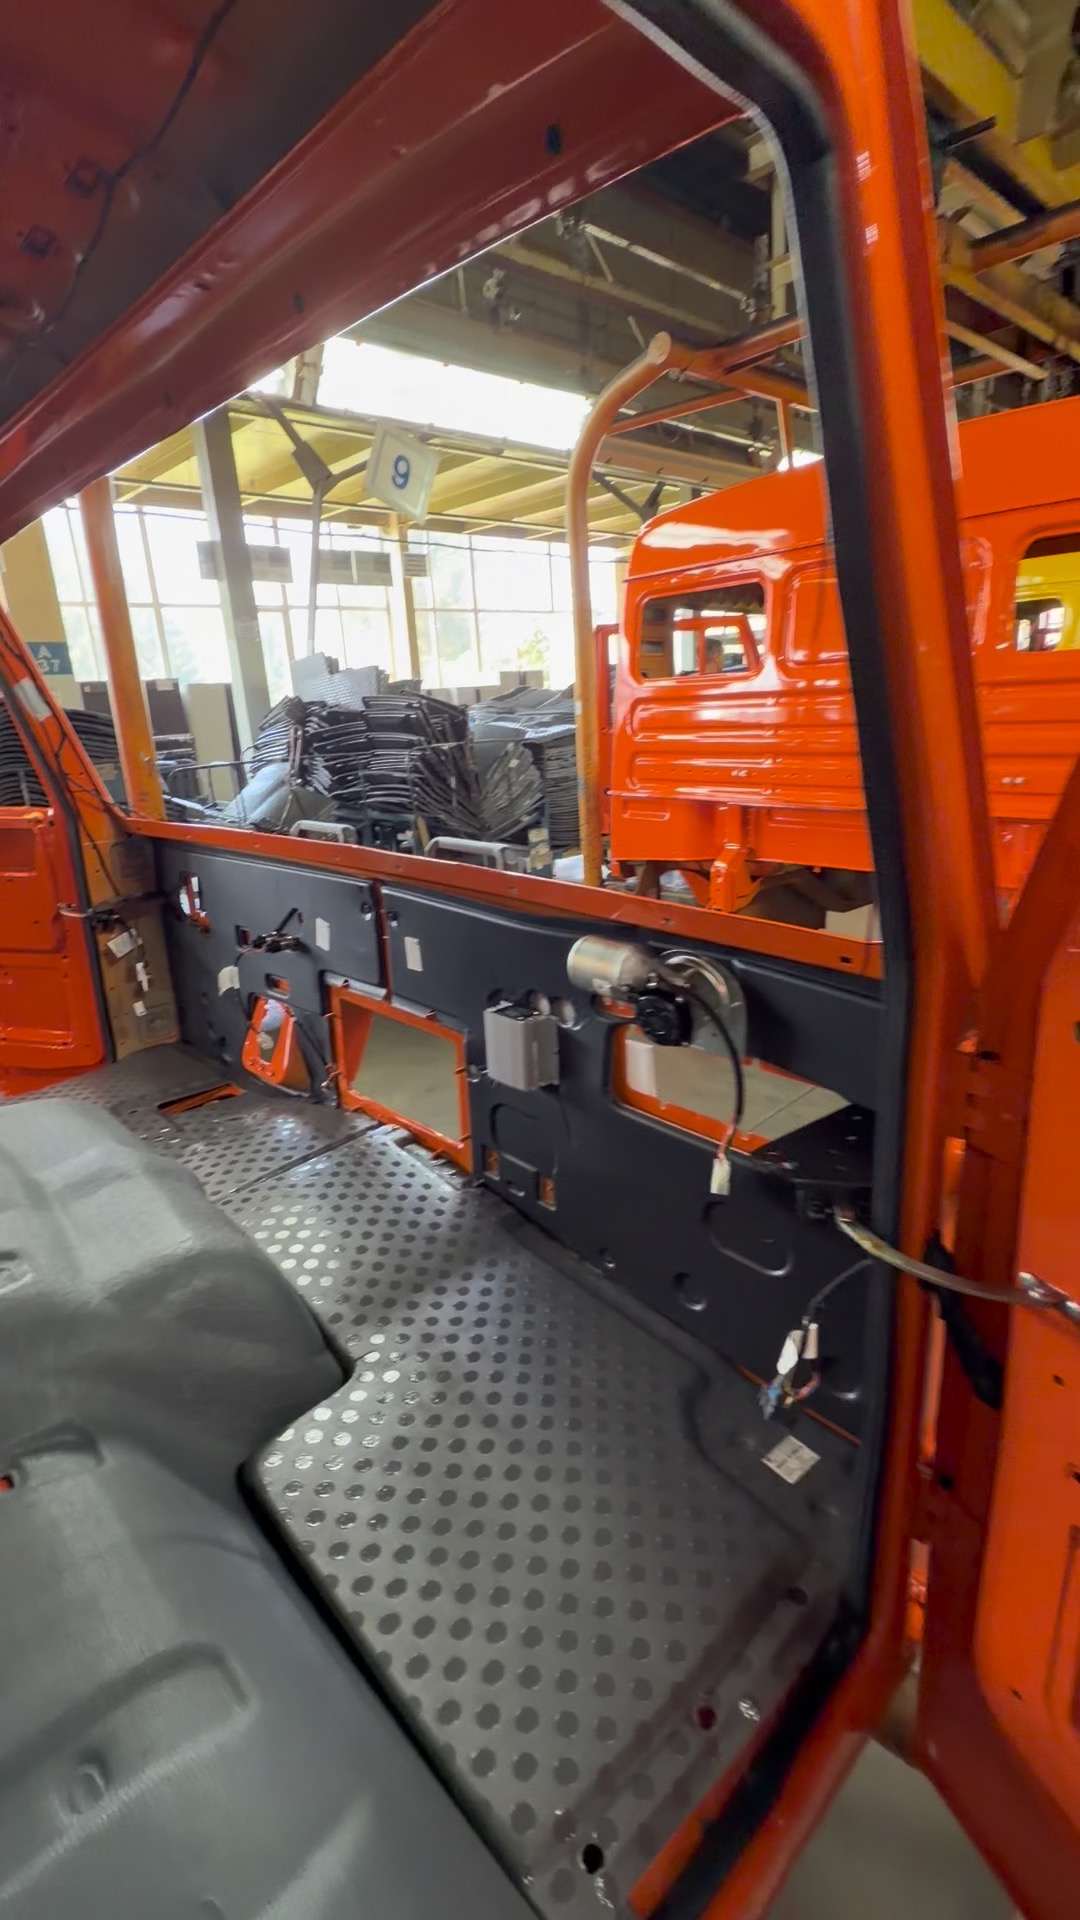
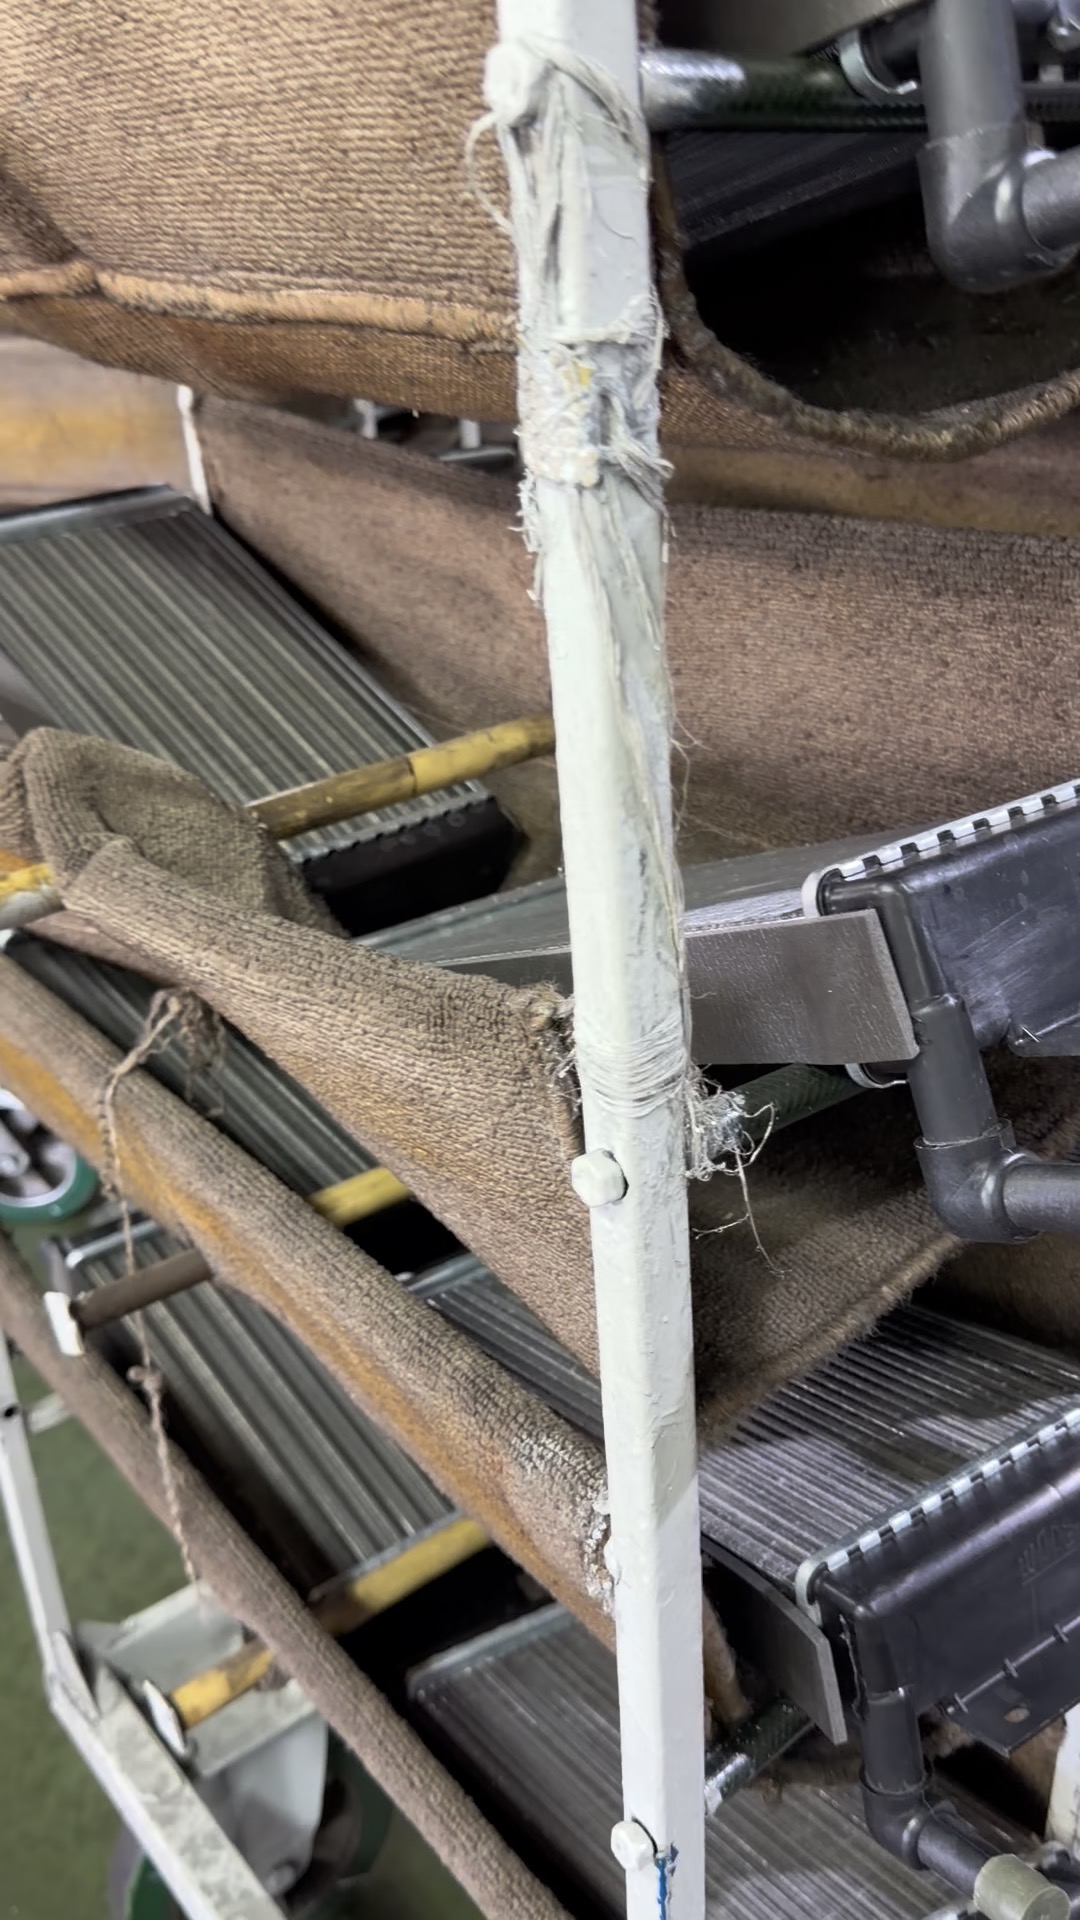
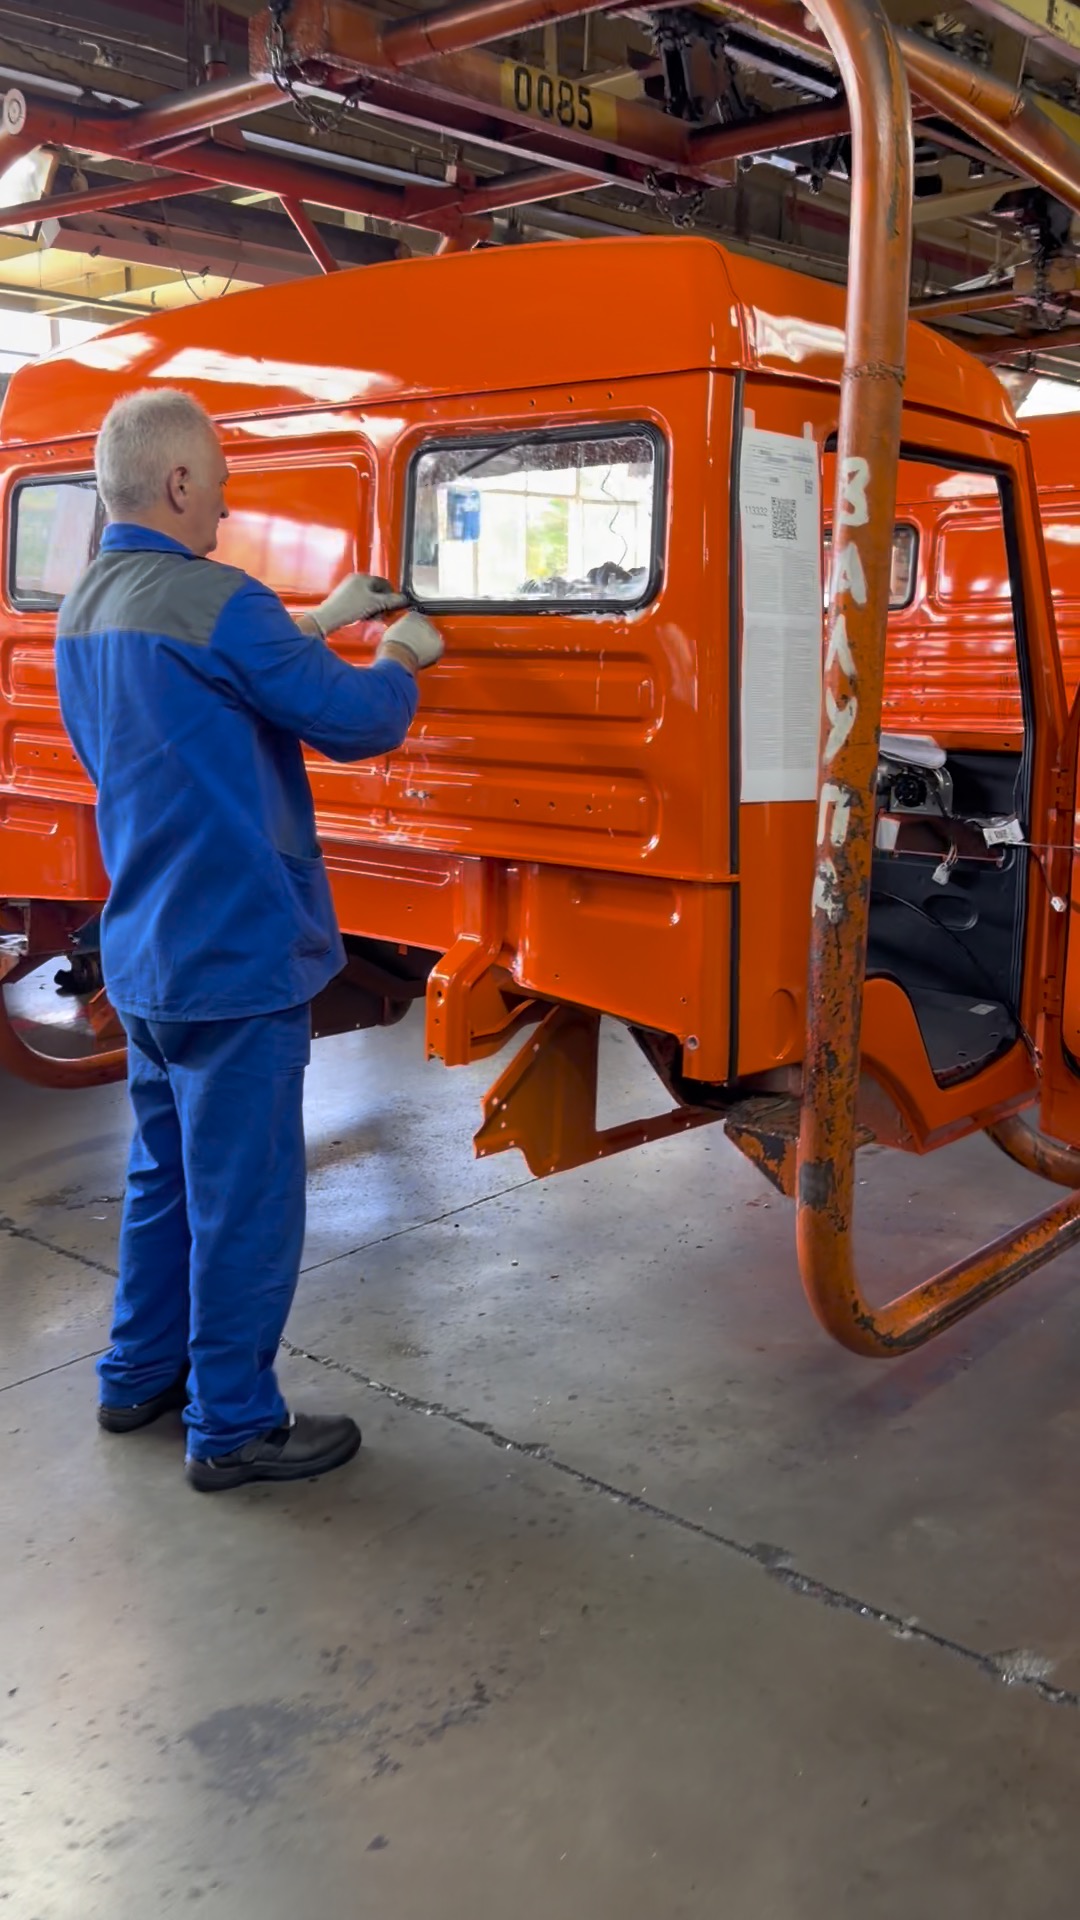
На данном этапе производится установка радиаторов-отопителей с моторчиками отопителя. Устанавливаются стекла кабины – в данном случае задние. Устанавливается потолочная обивка (материал производят в Набережных Челнах и Балаковском районе Саратовской области). Устанавливается надоконная полка.
Идет мелкая подсборка тормозных кранов: узел собирают отдельно, затем выдают на конвейер для последующего монтажа на кабину.
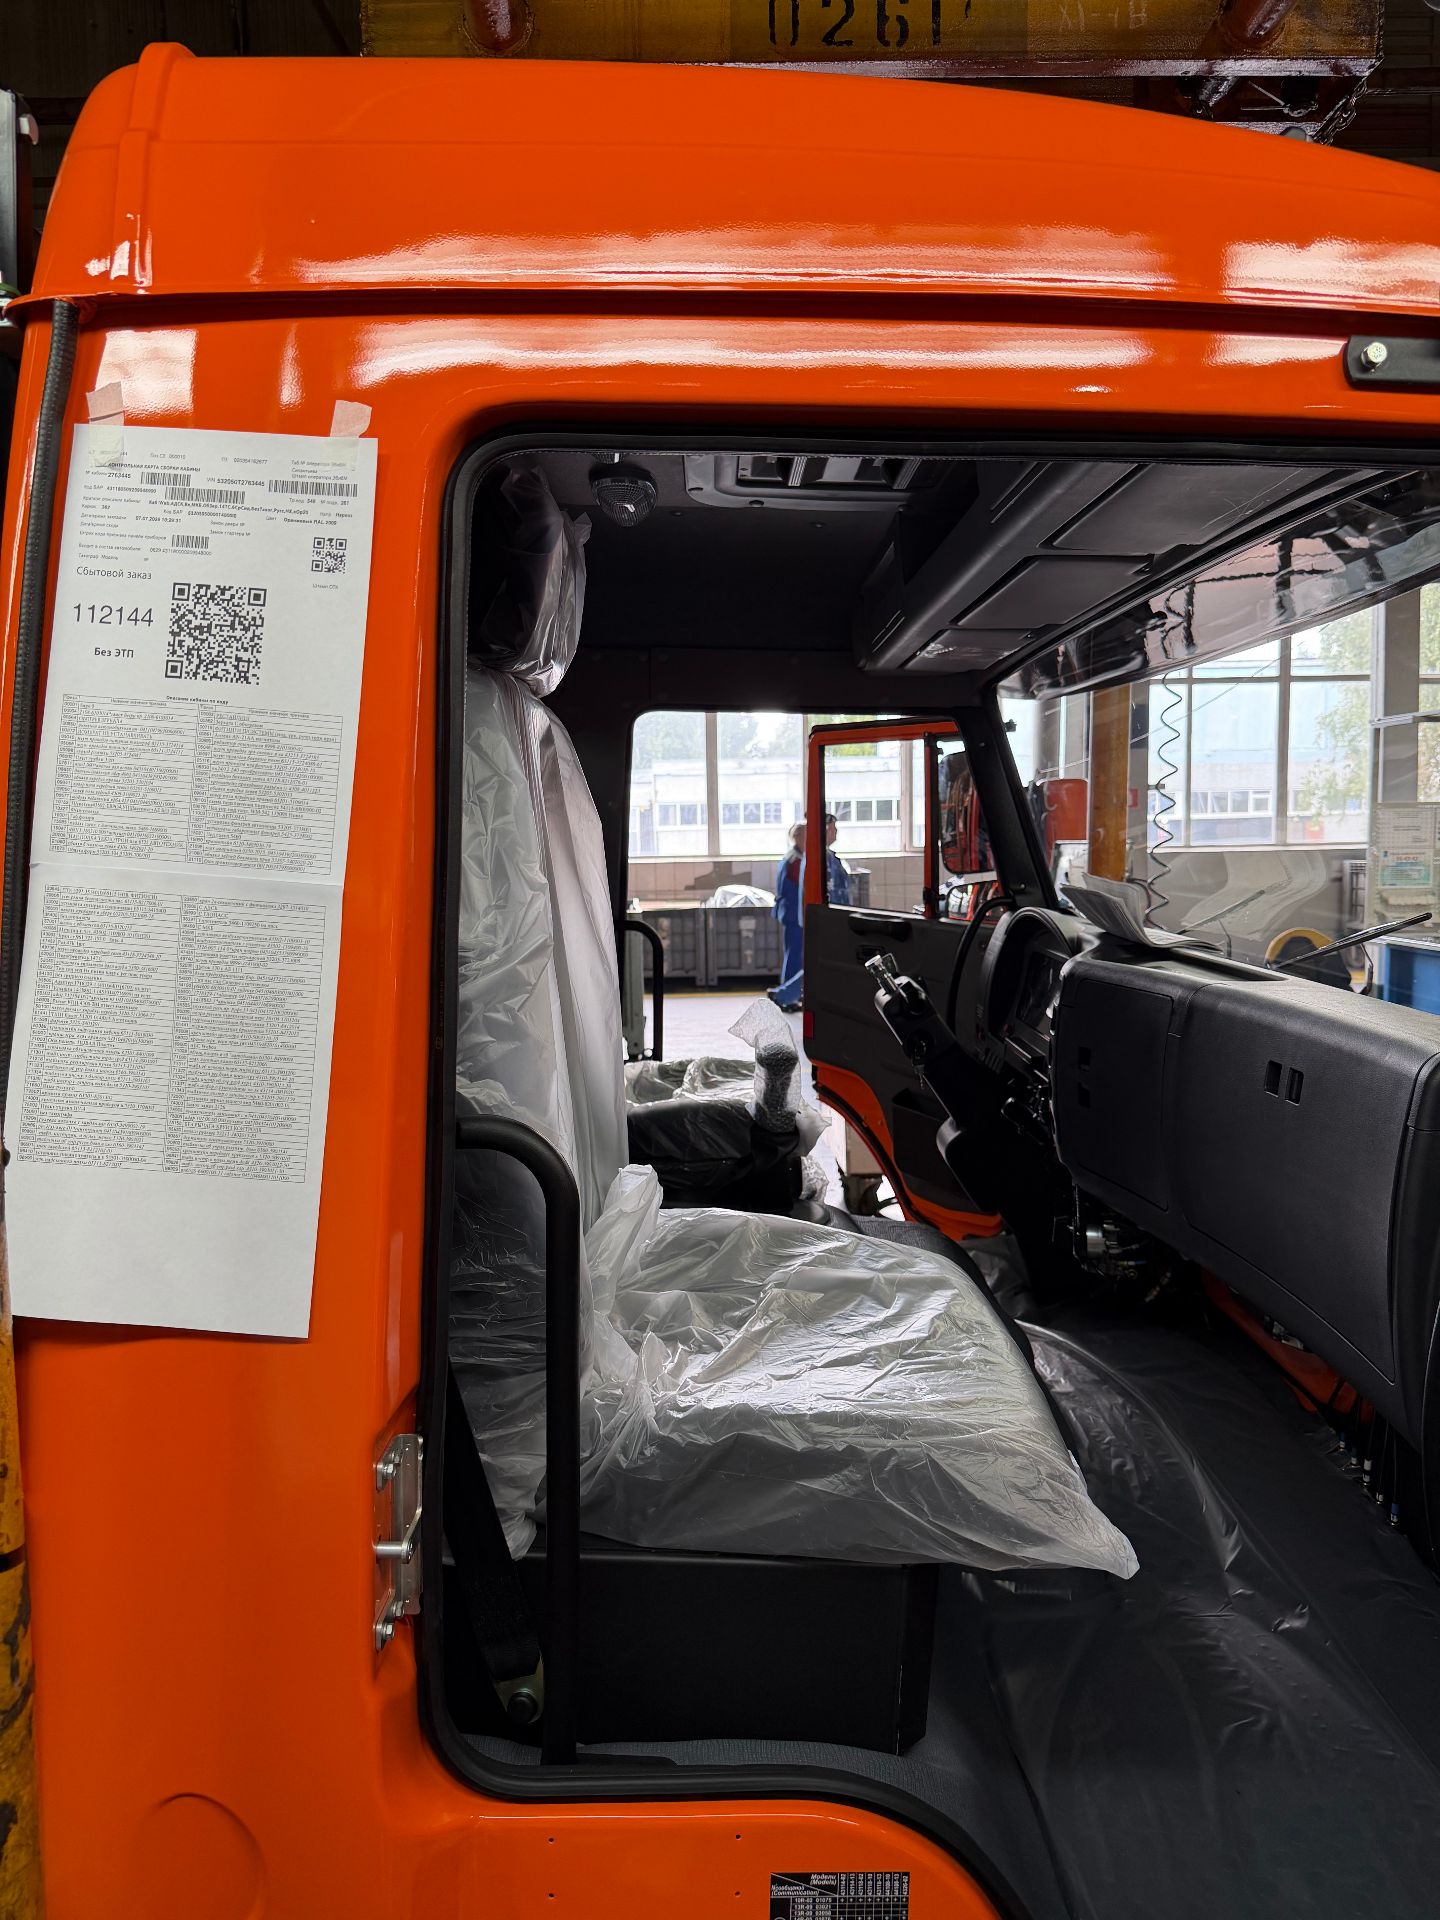
Каждая кабина имеет свое описание комплектации – работник определяет, какие детали необходимо установить. Кабина имеет множество комплектаций, которые нужно различать. По описанию комплектации работники смотрят, какую панель ставить на кабину в зависимости от комплектации.
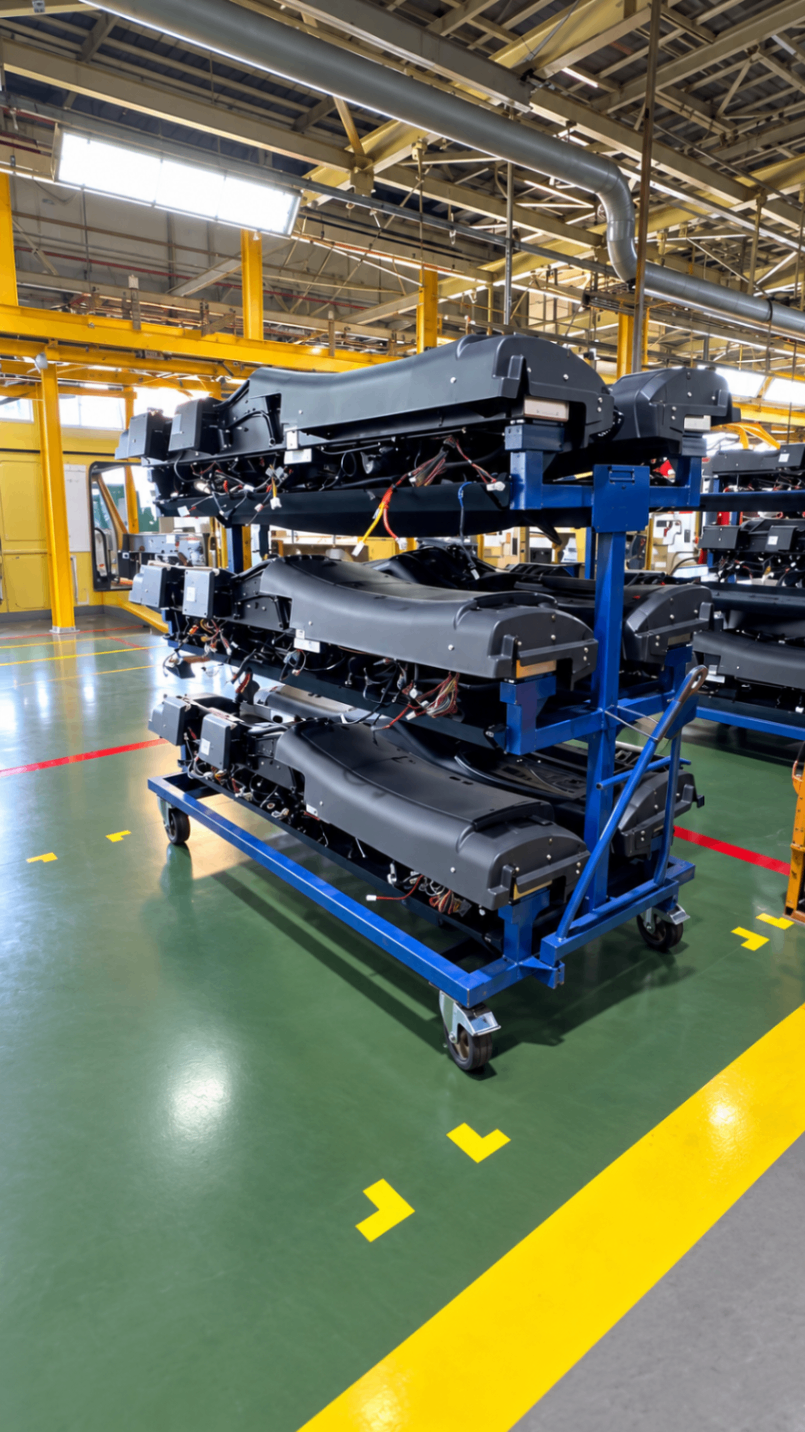
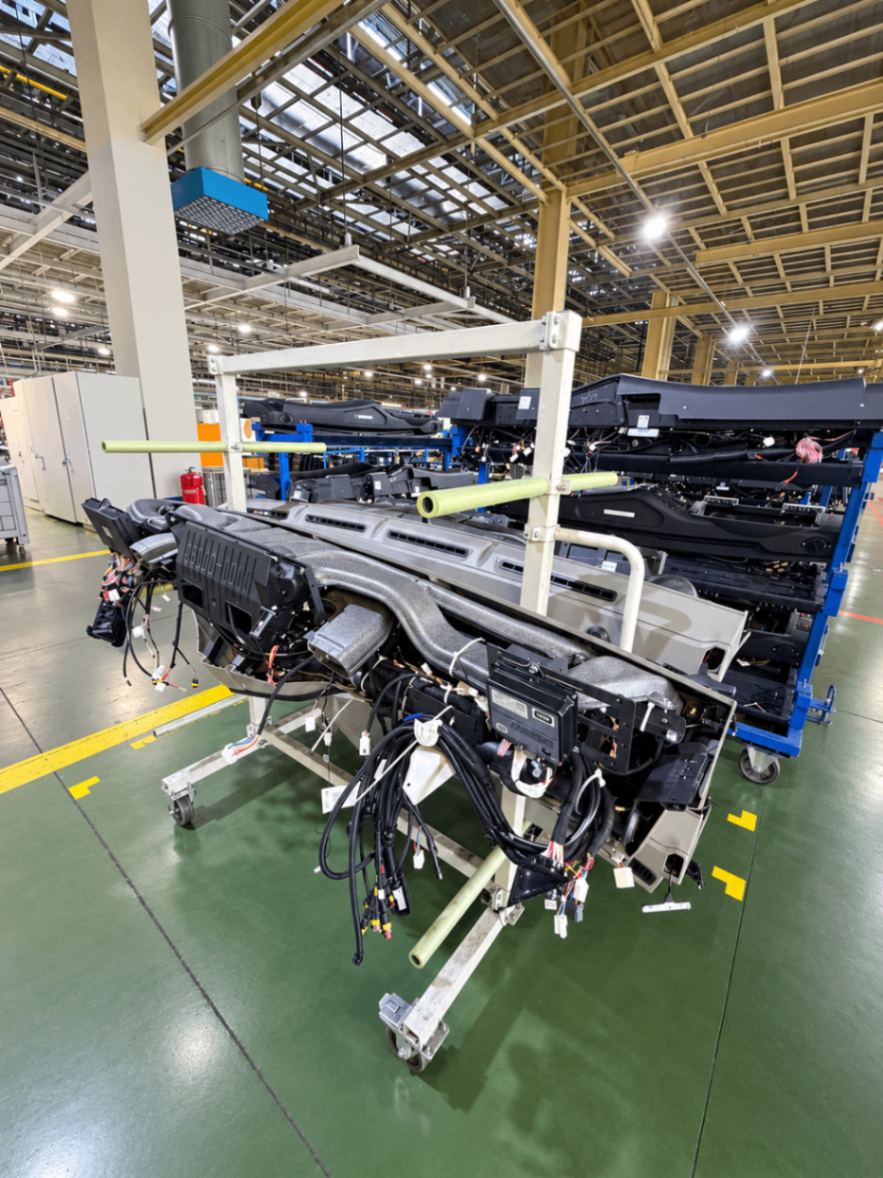
Размещаются электрожгуты панели приборов.
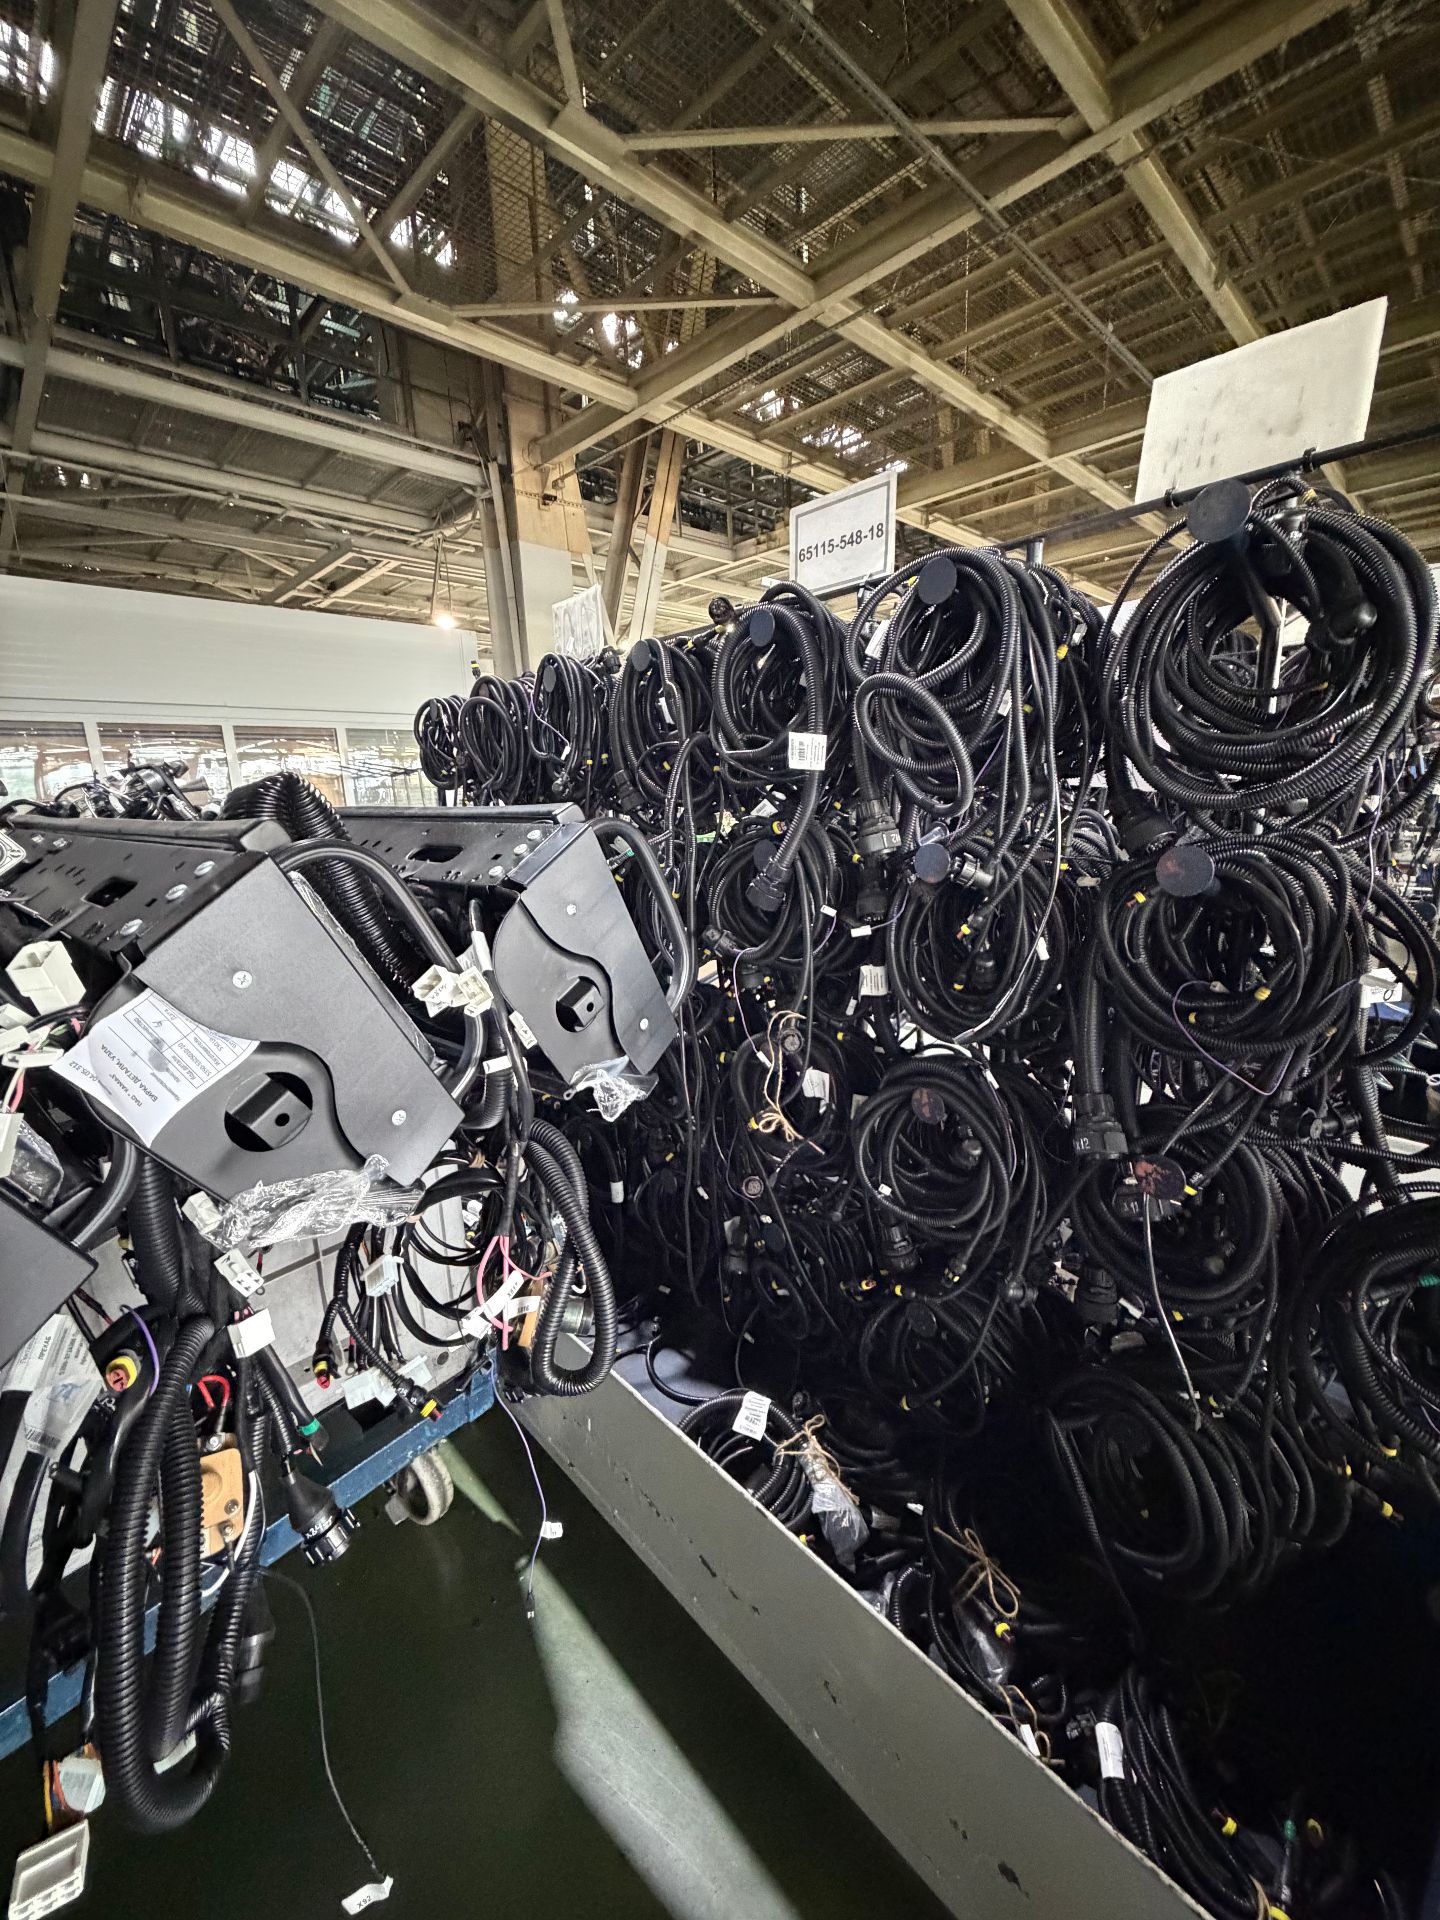
Для установки сидений используется манипулятор.
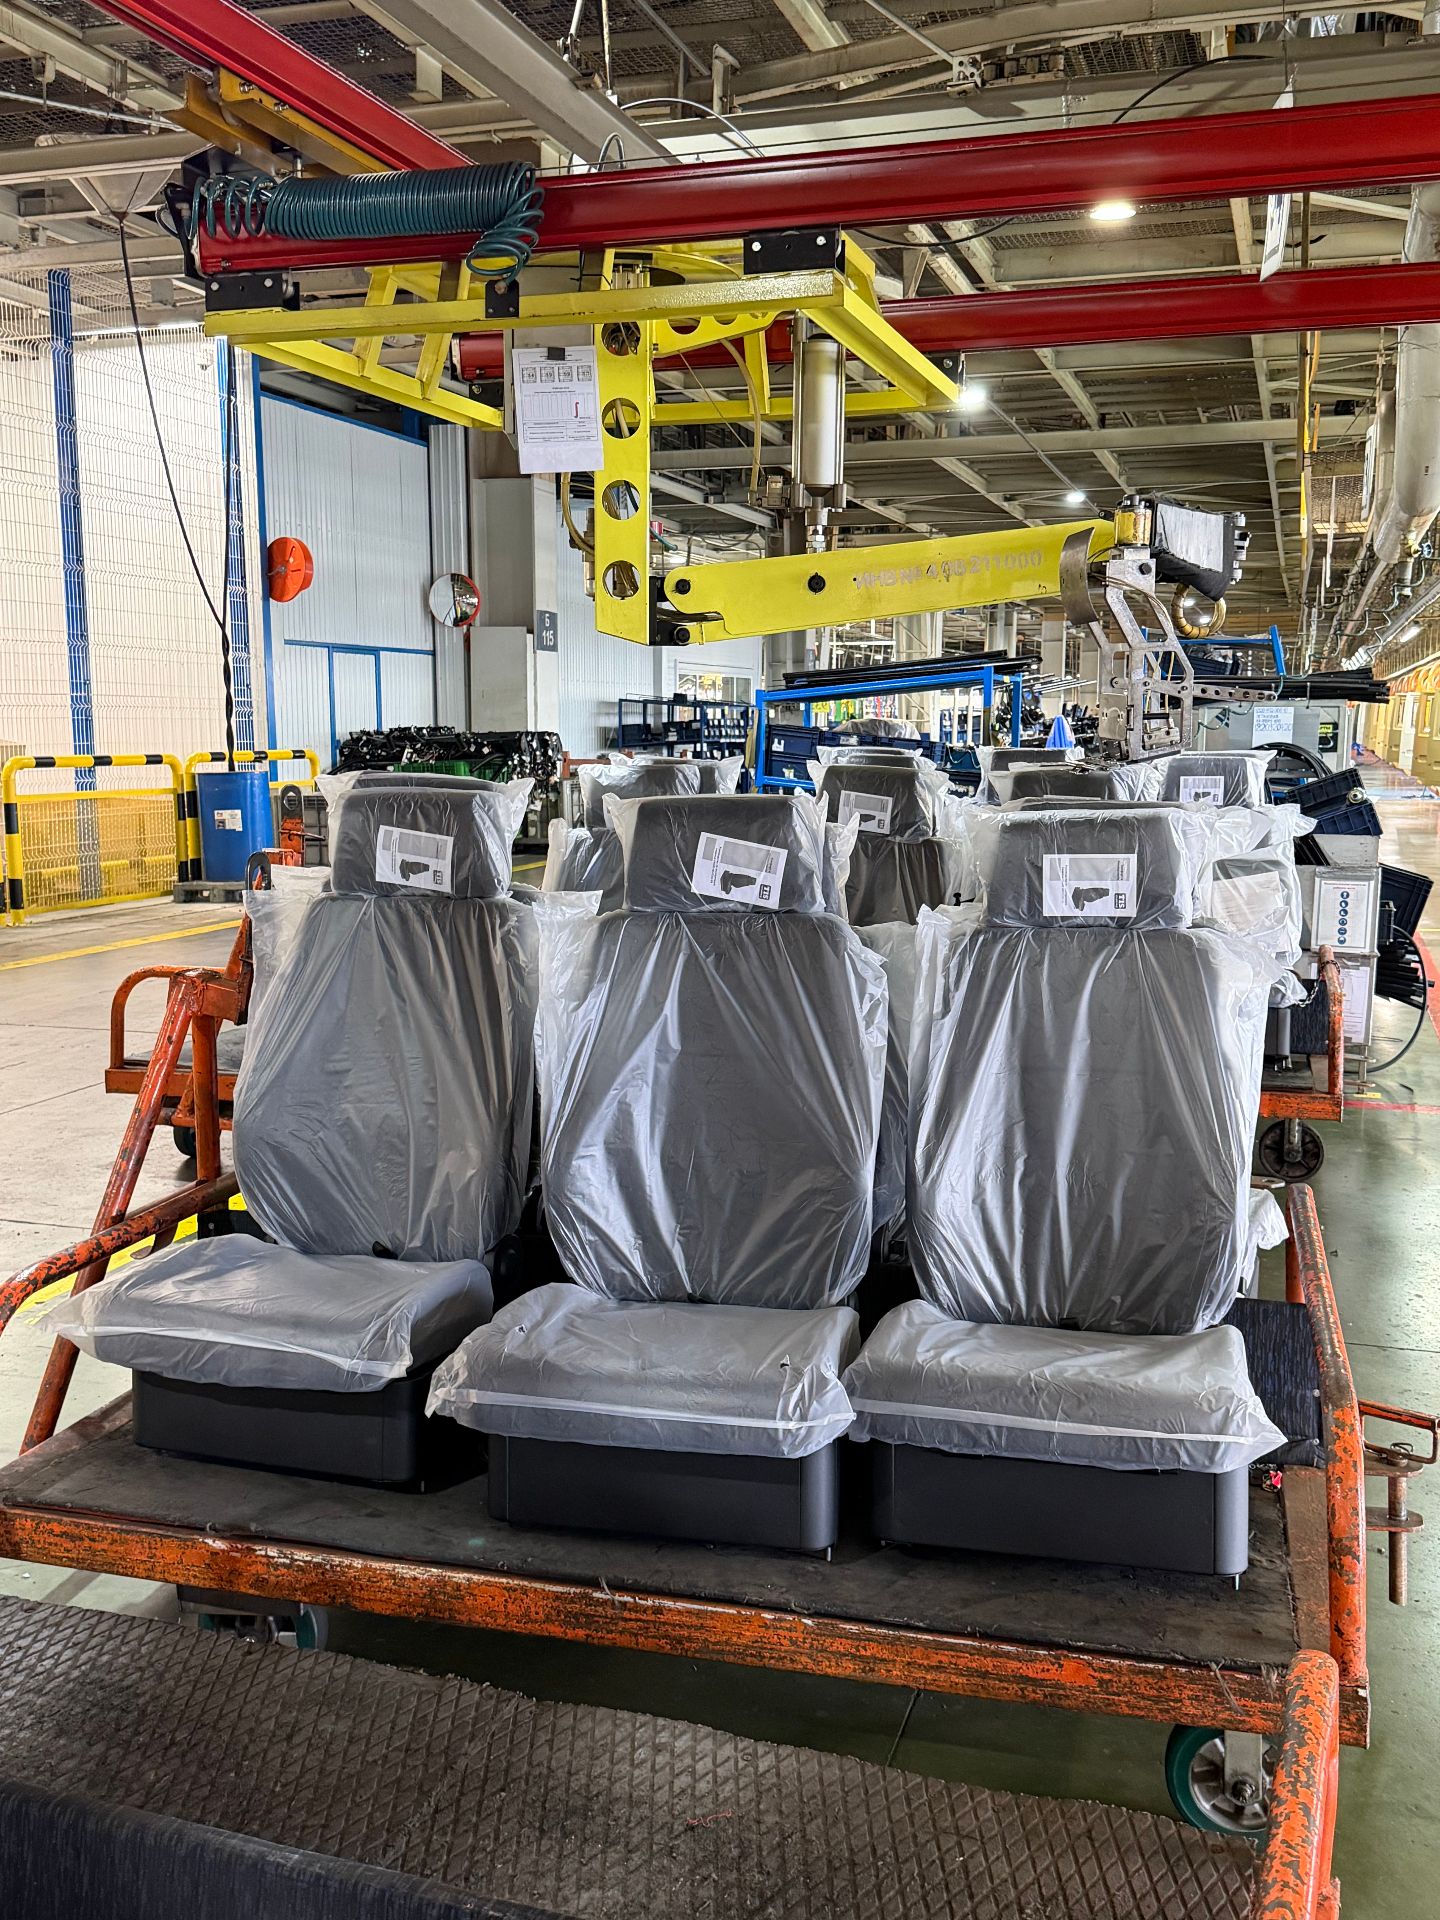
Устанавливаются боковые стекла и зеркала заднего вида.
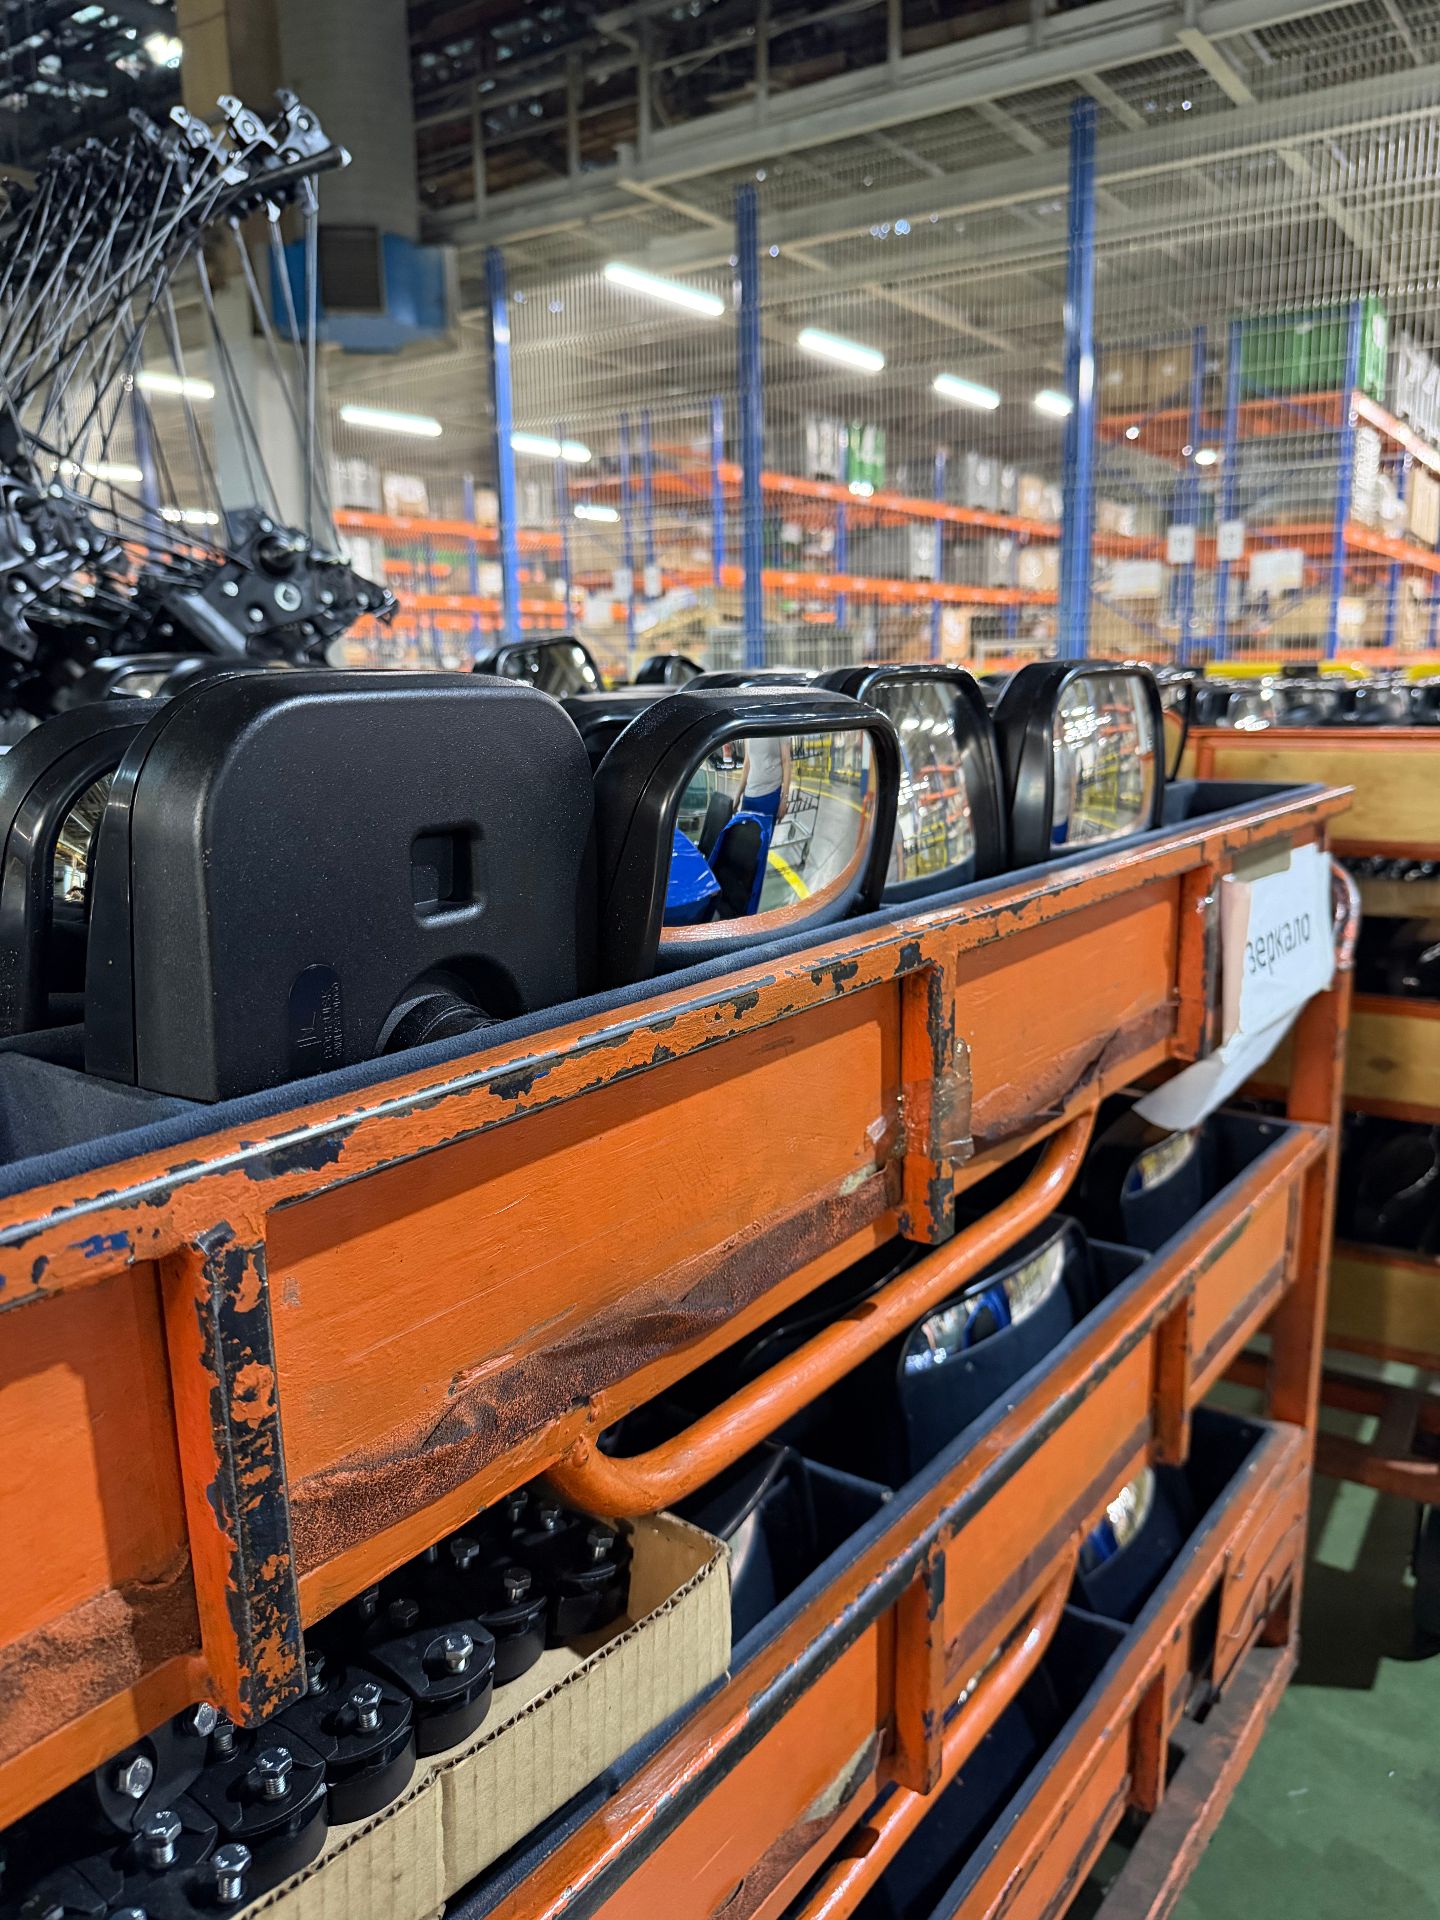
Устанавливается дверная карта внутренней обивки двери.
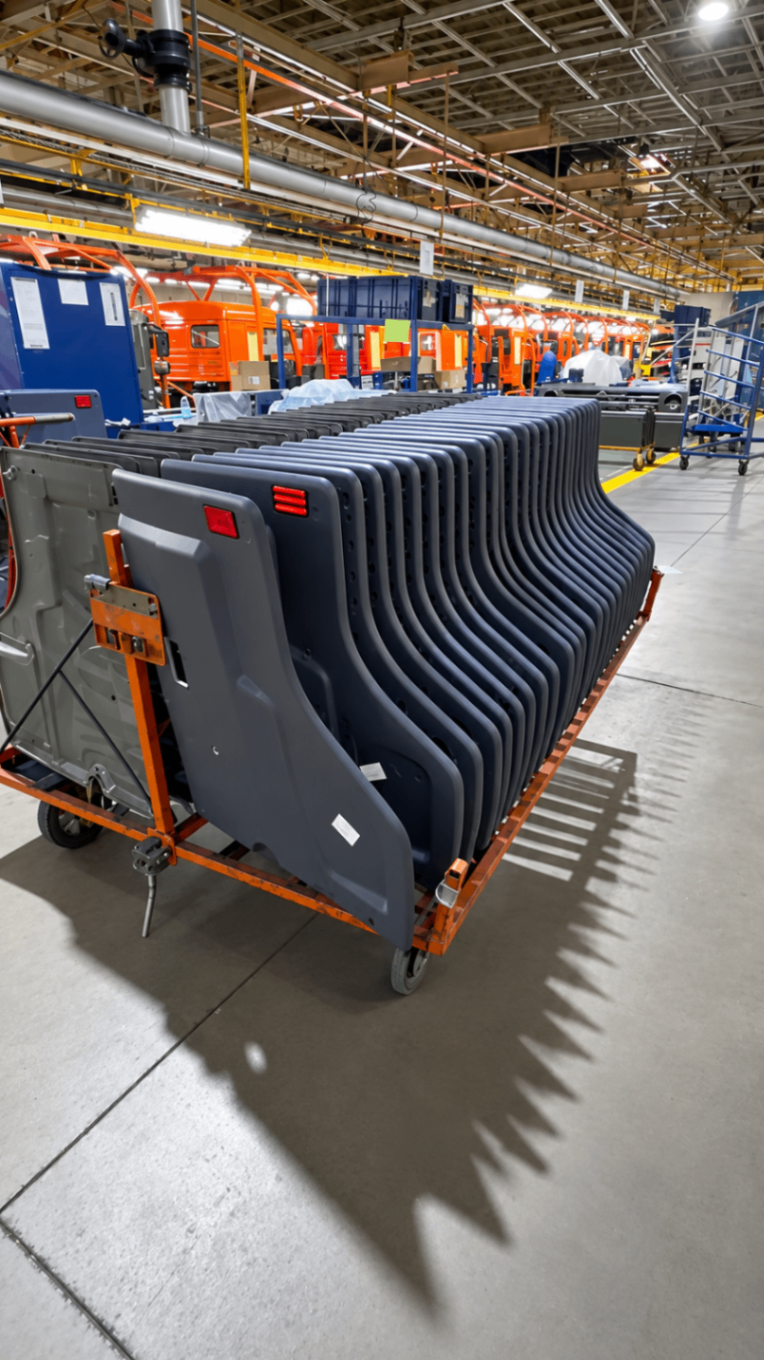
Осуществляется контроль качества сборки – итоговый контрольный пост. Здесь проверяется вся электросистема кабины: комбинация приборов, звуковые и световые сигналы, то есть включается низковольтное оборудование. По итогам принимается решение: кабина уходит на сборку или на доработку.
Кабина поднимается по системе ПТК, откуда подается на конвейер.
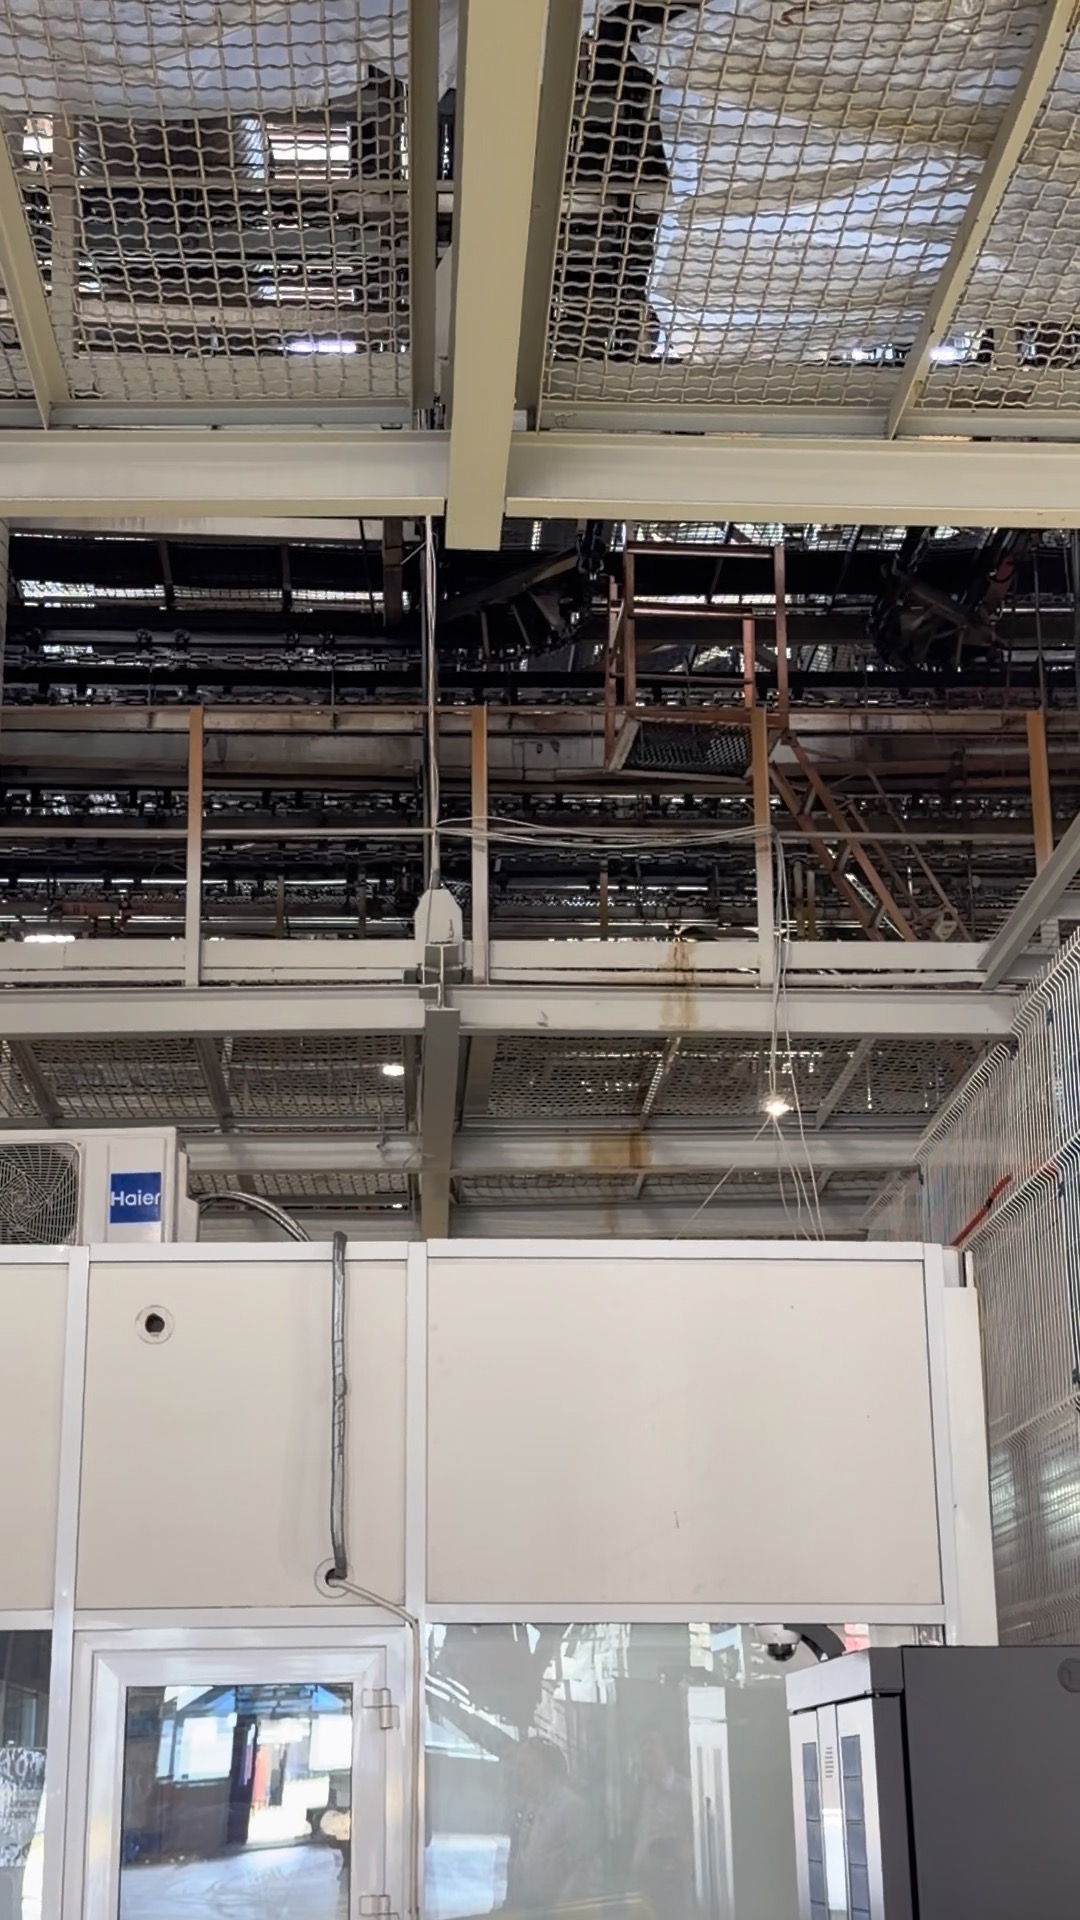
Общая протяженность системы ПТК имеет протяженность около 60 км, в несколько ярусов. Множество деталей доставляется в цеха: топливные баки, кабины, рамы, двигатели и т. д. Он оснащен циркуляторами и накопителями для синхронизации подачи кабин и узлов в соответствии с закладкой автомобиля. На каждое шасси приходит конкретная кабина.
* На заводе также работает роботизированный комплекс: он сам подъезжает и определяет место остановки.
Главный сборочный автомобильный конвейер. 53 сборочные позиции разделены на 3 участка: конвейер шасси, автомобильный и напольный конвейеры. Сначала рама собирается до определенной комплектации, на нее устанавливаются балансирные подвески, мосты и всевозможные кронштейны. Далее с помощью кантователя подсобранная рама переворачивается на 180 градусов вокруг продольной оси и принимает нормальное положение.
Топливные баки приходят с соседнего завода, который находится в другом корпусе.
Конвейер сборки кабин нового модельного ряда поколения К5.
На данный момент его производственная мощность составляет до 20 000 машинокомплектов в год. В планах – расширение мощности за счет увеличения площади и дополнительного технического оснащения , что позволит довести ее до 60 000 машинокомплектов в год.
Конвейер включает как сборочное оборудование в виде сборочных систем, так и станции программирования электронных панелей приборов и электронных блоков управления дверями.
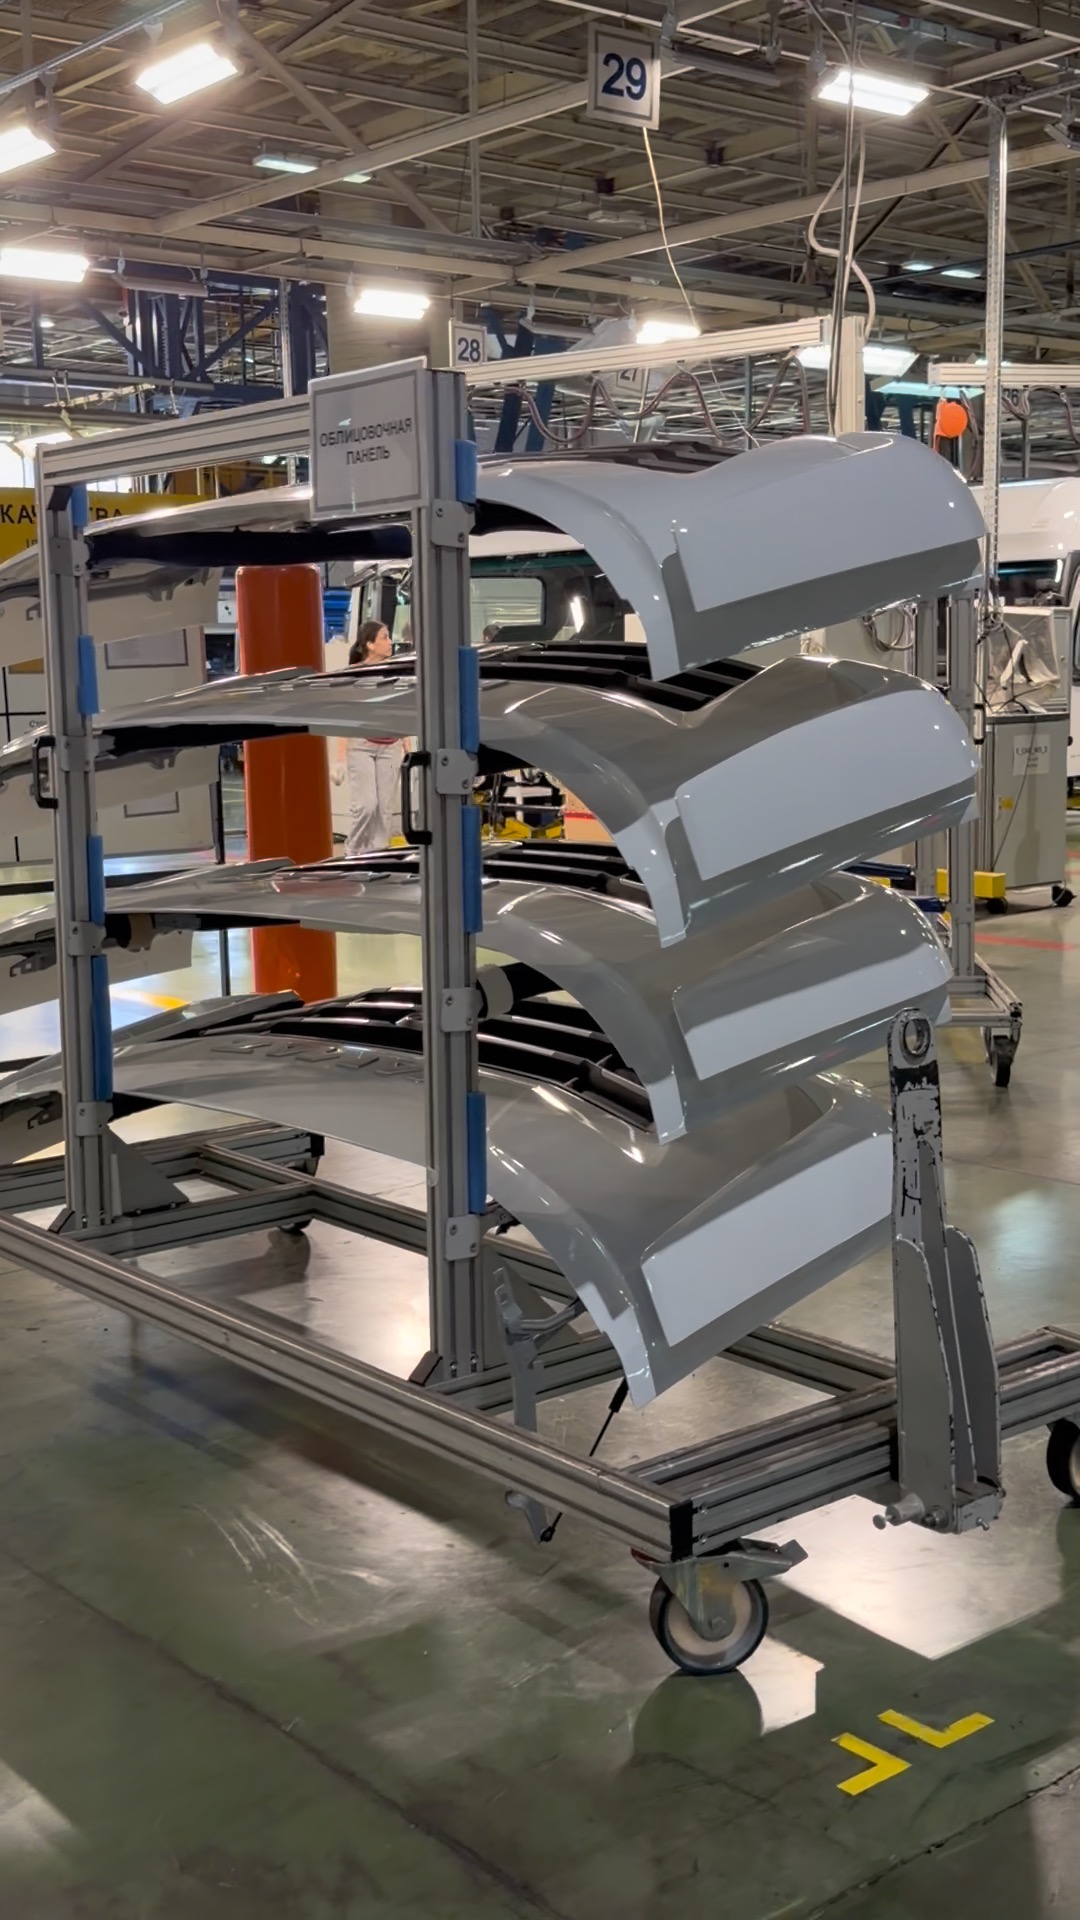
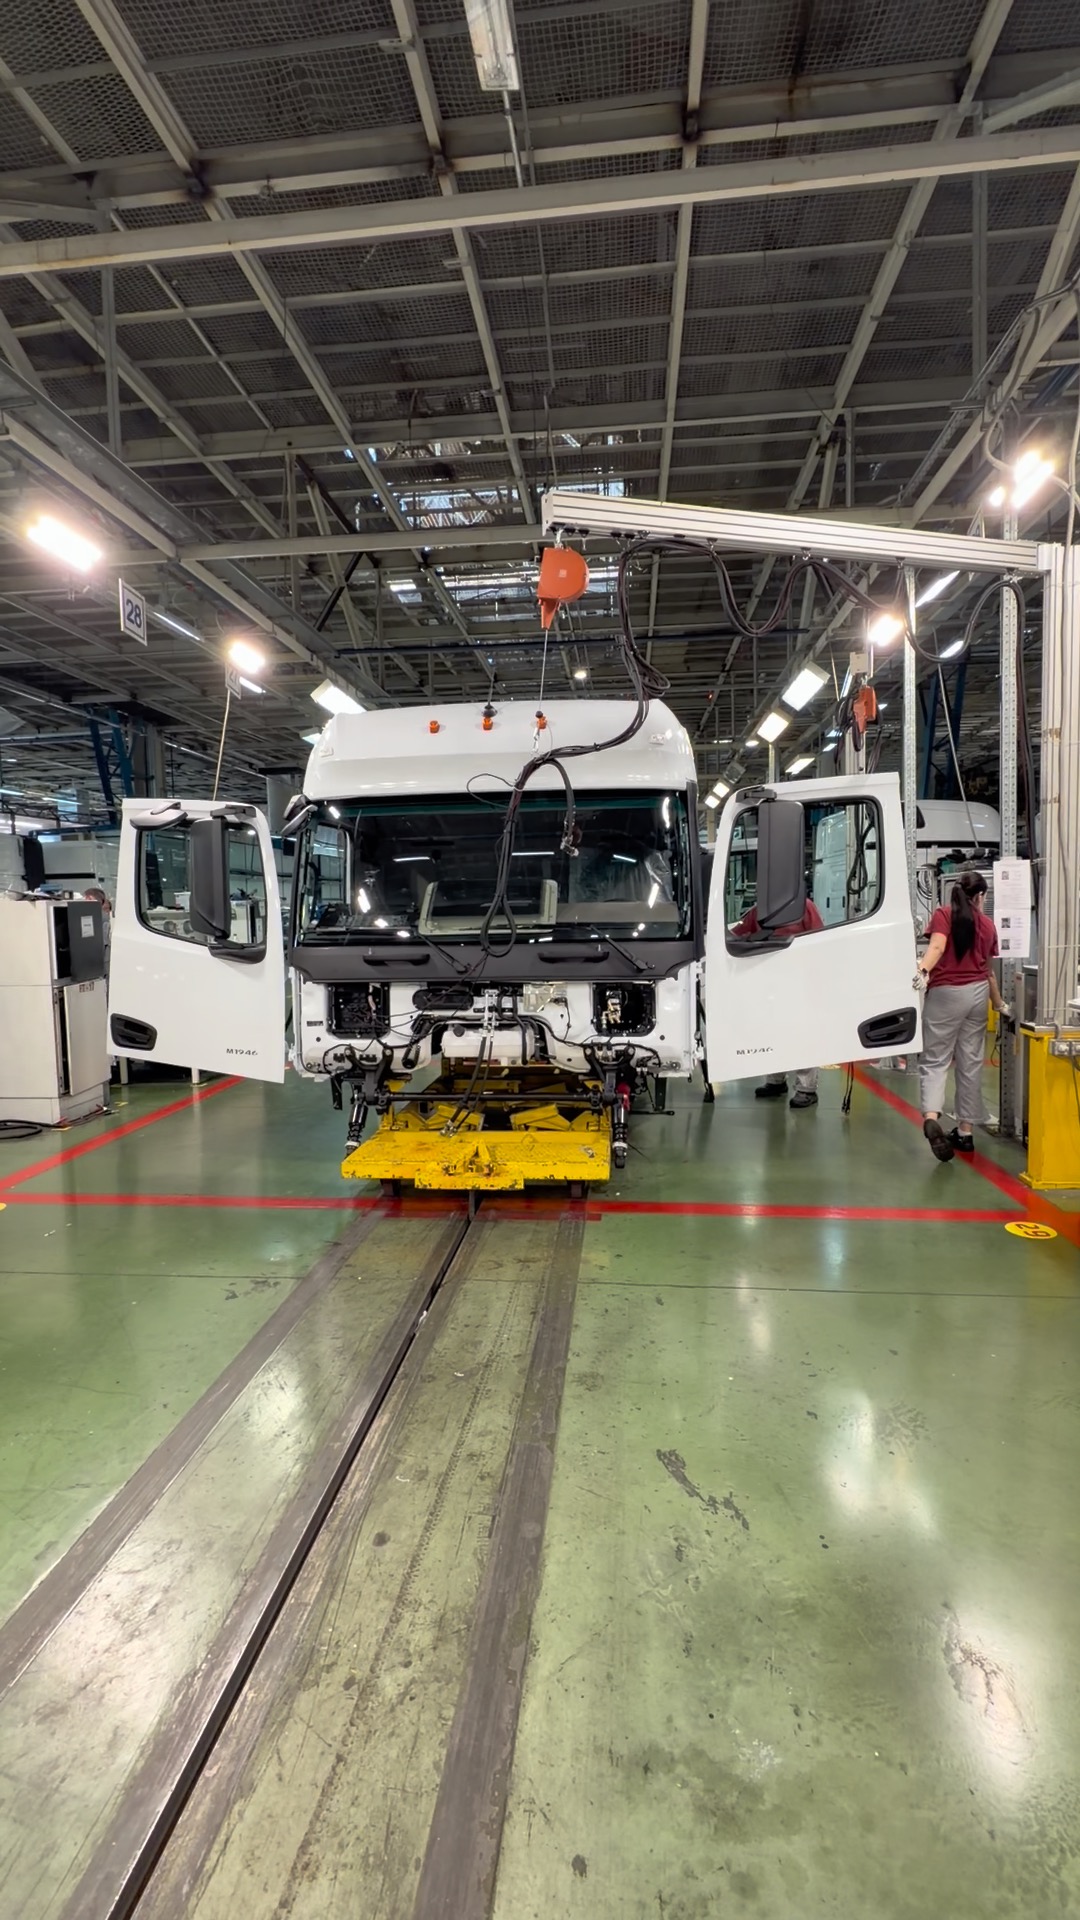
Сборочная линия электронной системы для затяжки особо ответственных соединений, то есть соединений с обратной связью. Рабочему не нужно выбирать программу: система сама определяет стратегию затяжки в зависимости от того, какая кабина идет, и автоматически выполняет затяжку. По итогам затяжки сборочная система сама отправляет отчет о выполненной операции.
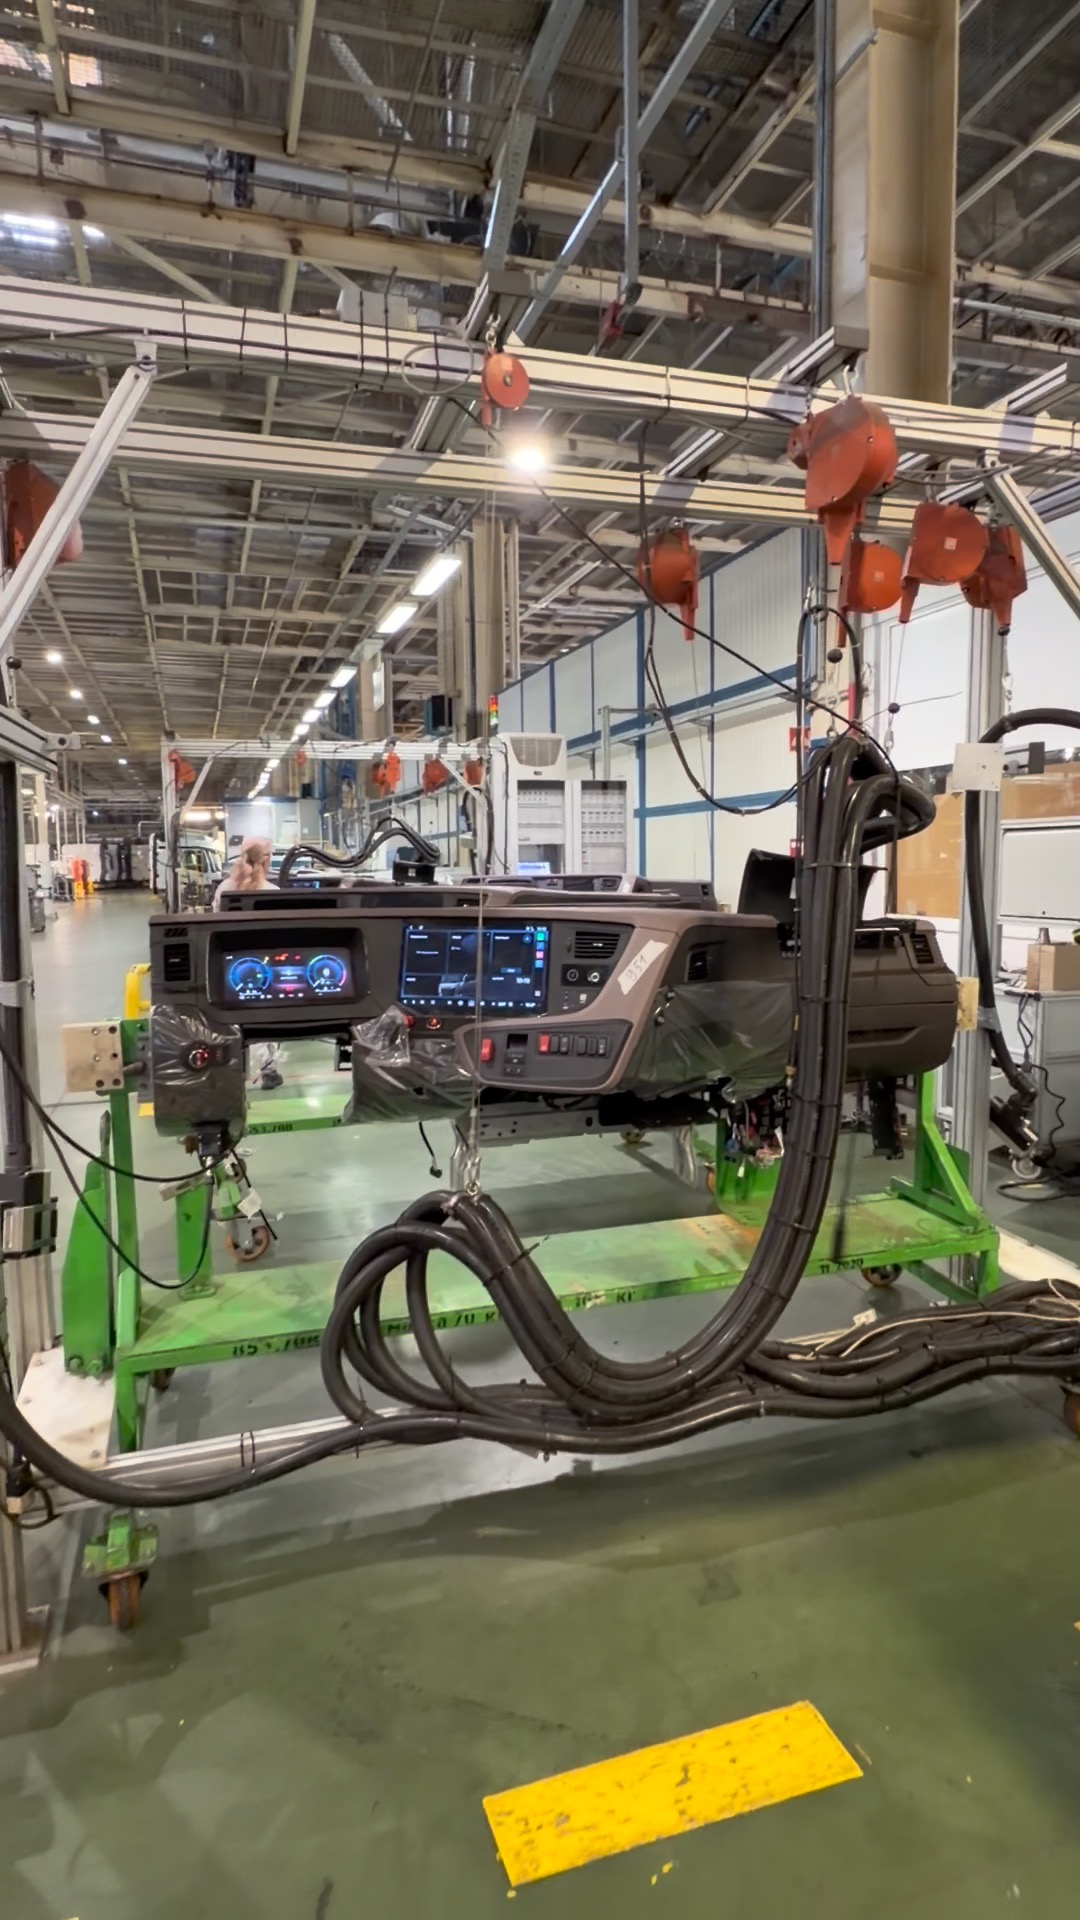
Манипулятор для установки панели приборов – он нужен, так как панели габаритные и тяжелые.
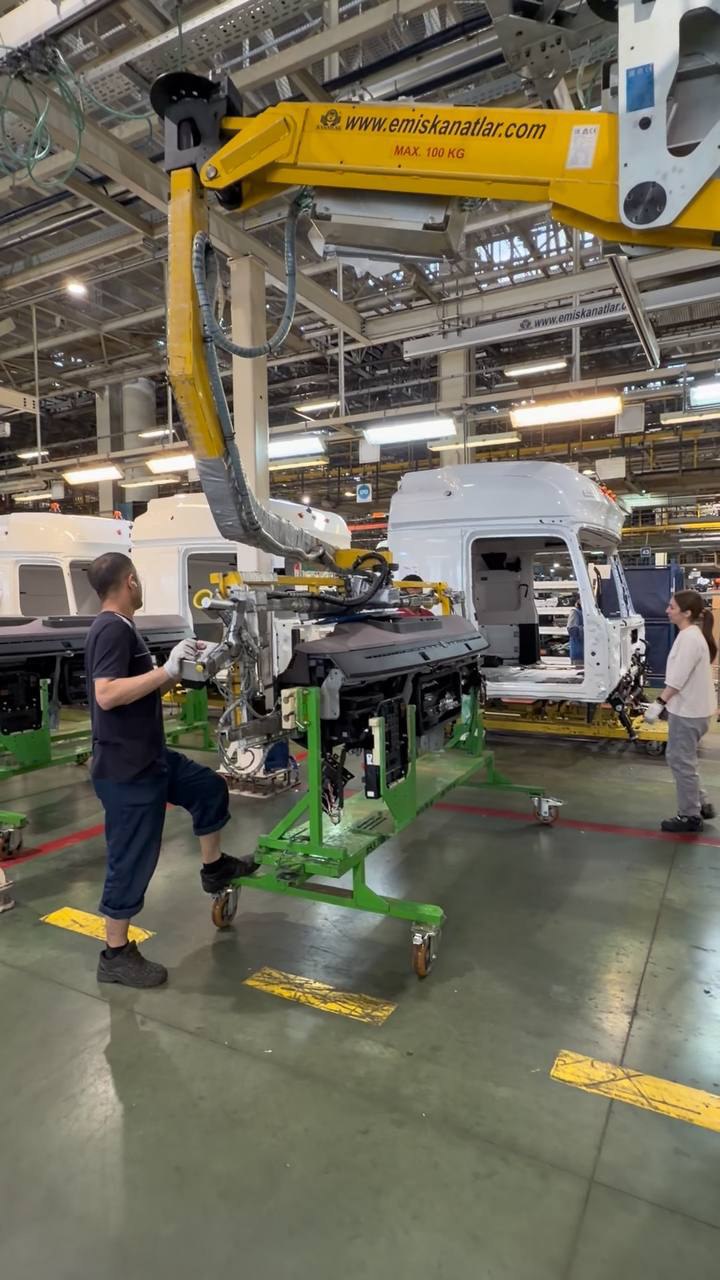
Установка для нанесения клея на лобовое стекло и манипулятор для его установки.
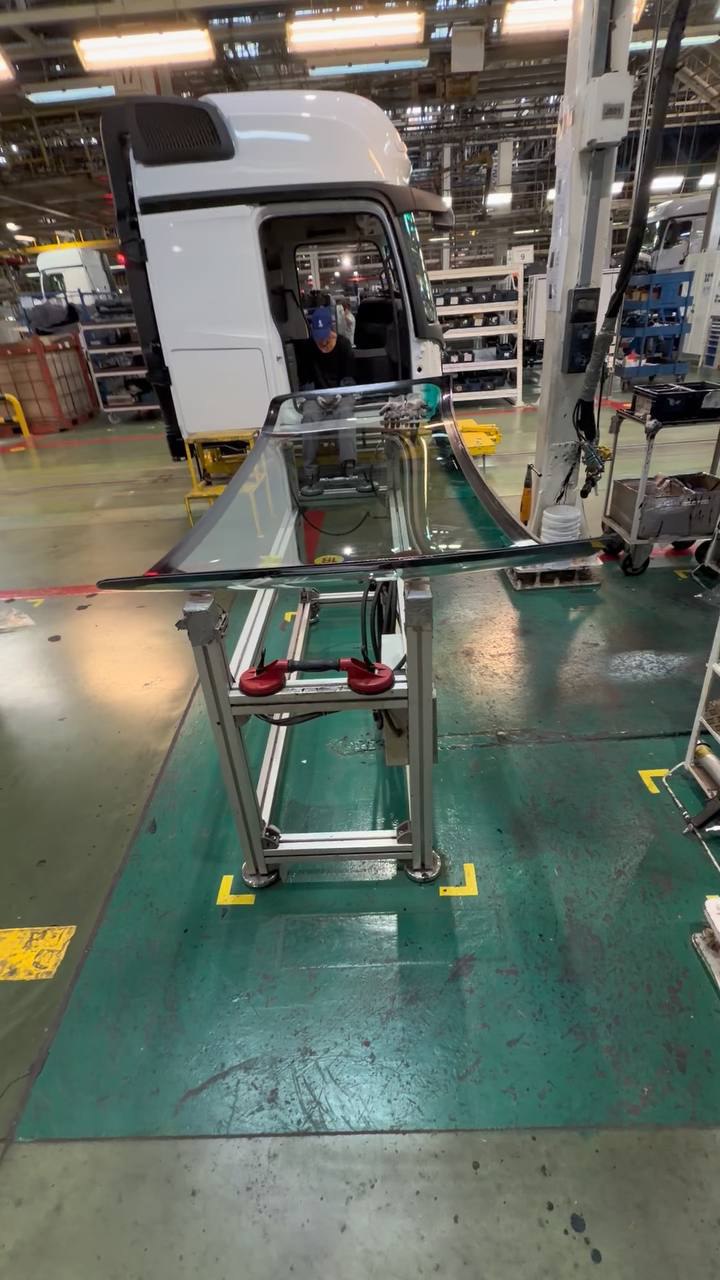
Станция программирования панели приборов. Здесь устанавливается необходимое программное обеспечение, в том числе для мультимедиа.
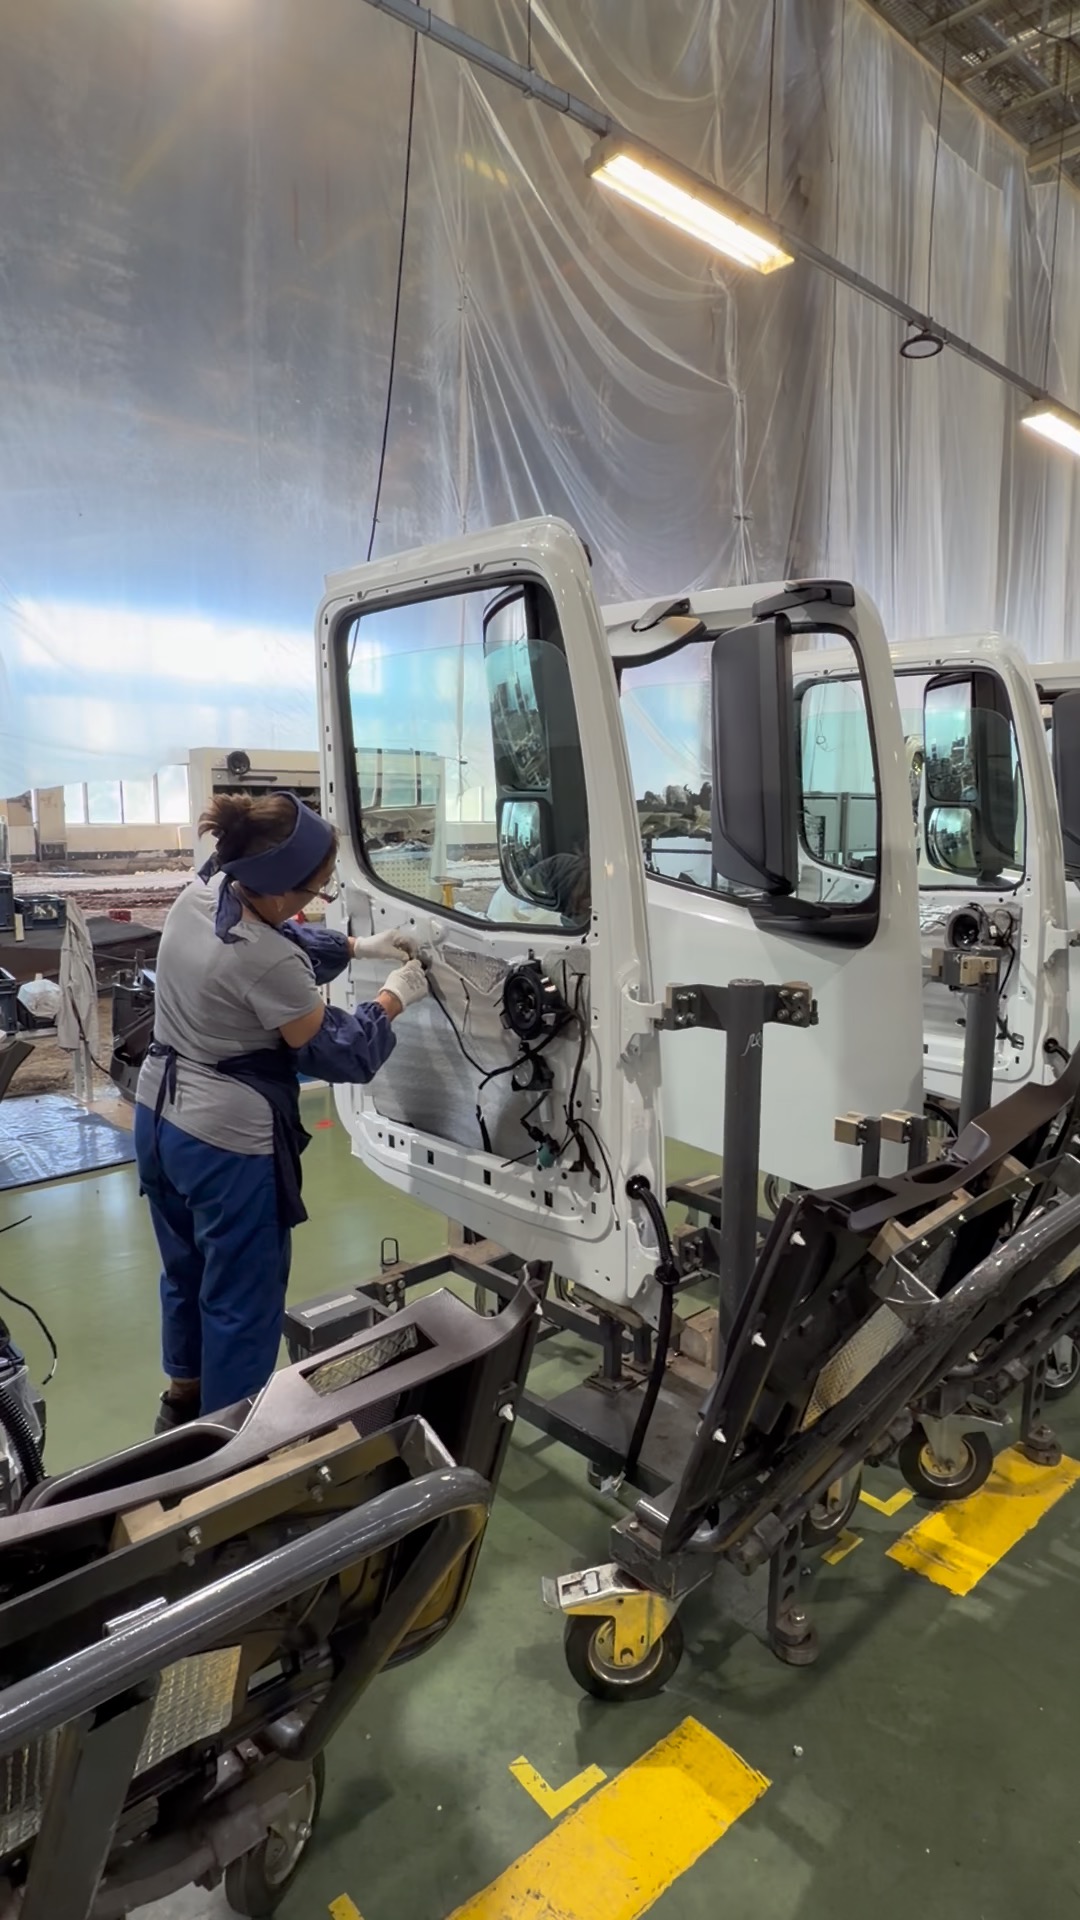
Пост сборки дверей.
Процесс установки приборной панели.
Все заправочное оборудование на конвейере имеет систему вакуумирования, то есть прежде чем заправить системы охлаждения, гидроусилителя руля и сцепления, стенд проверяет герметичность систем и вакуумирует их. Если система негерметична, стенд не производит заправку.
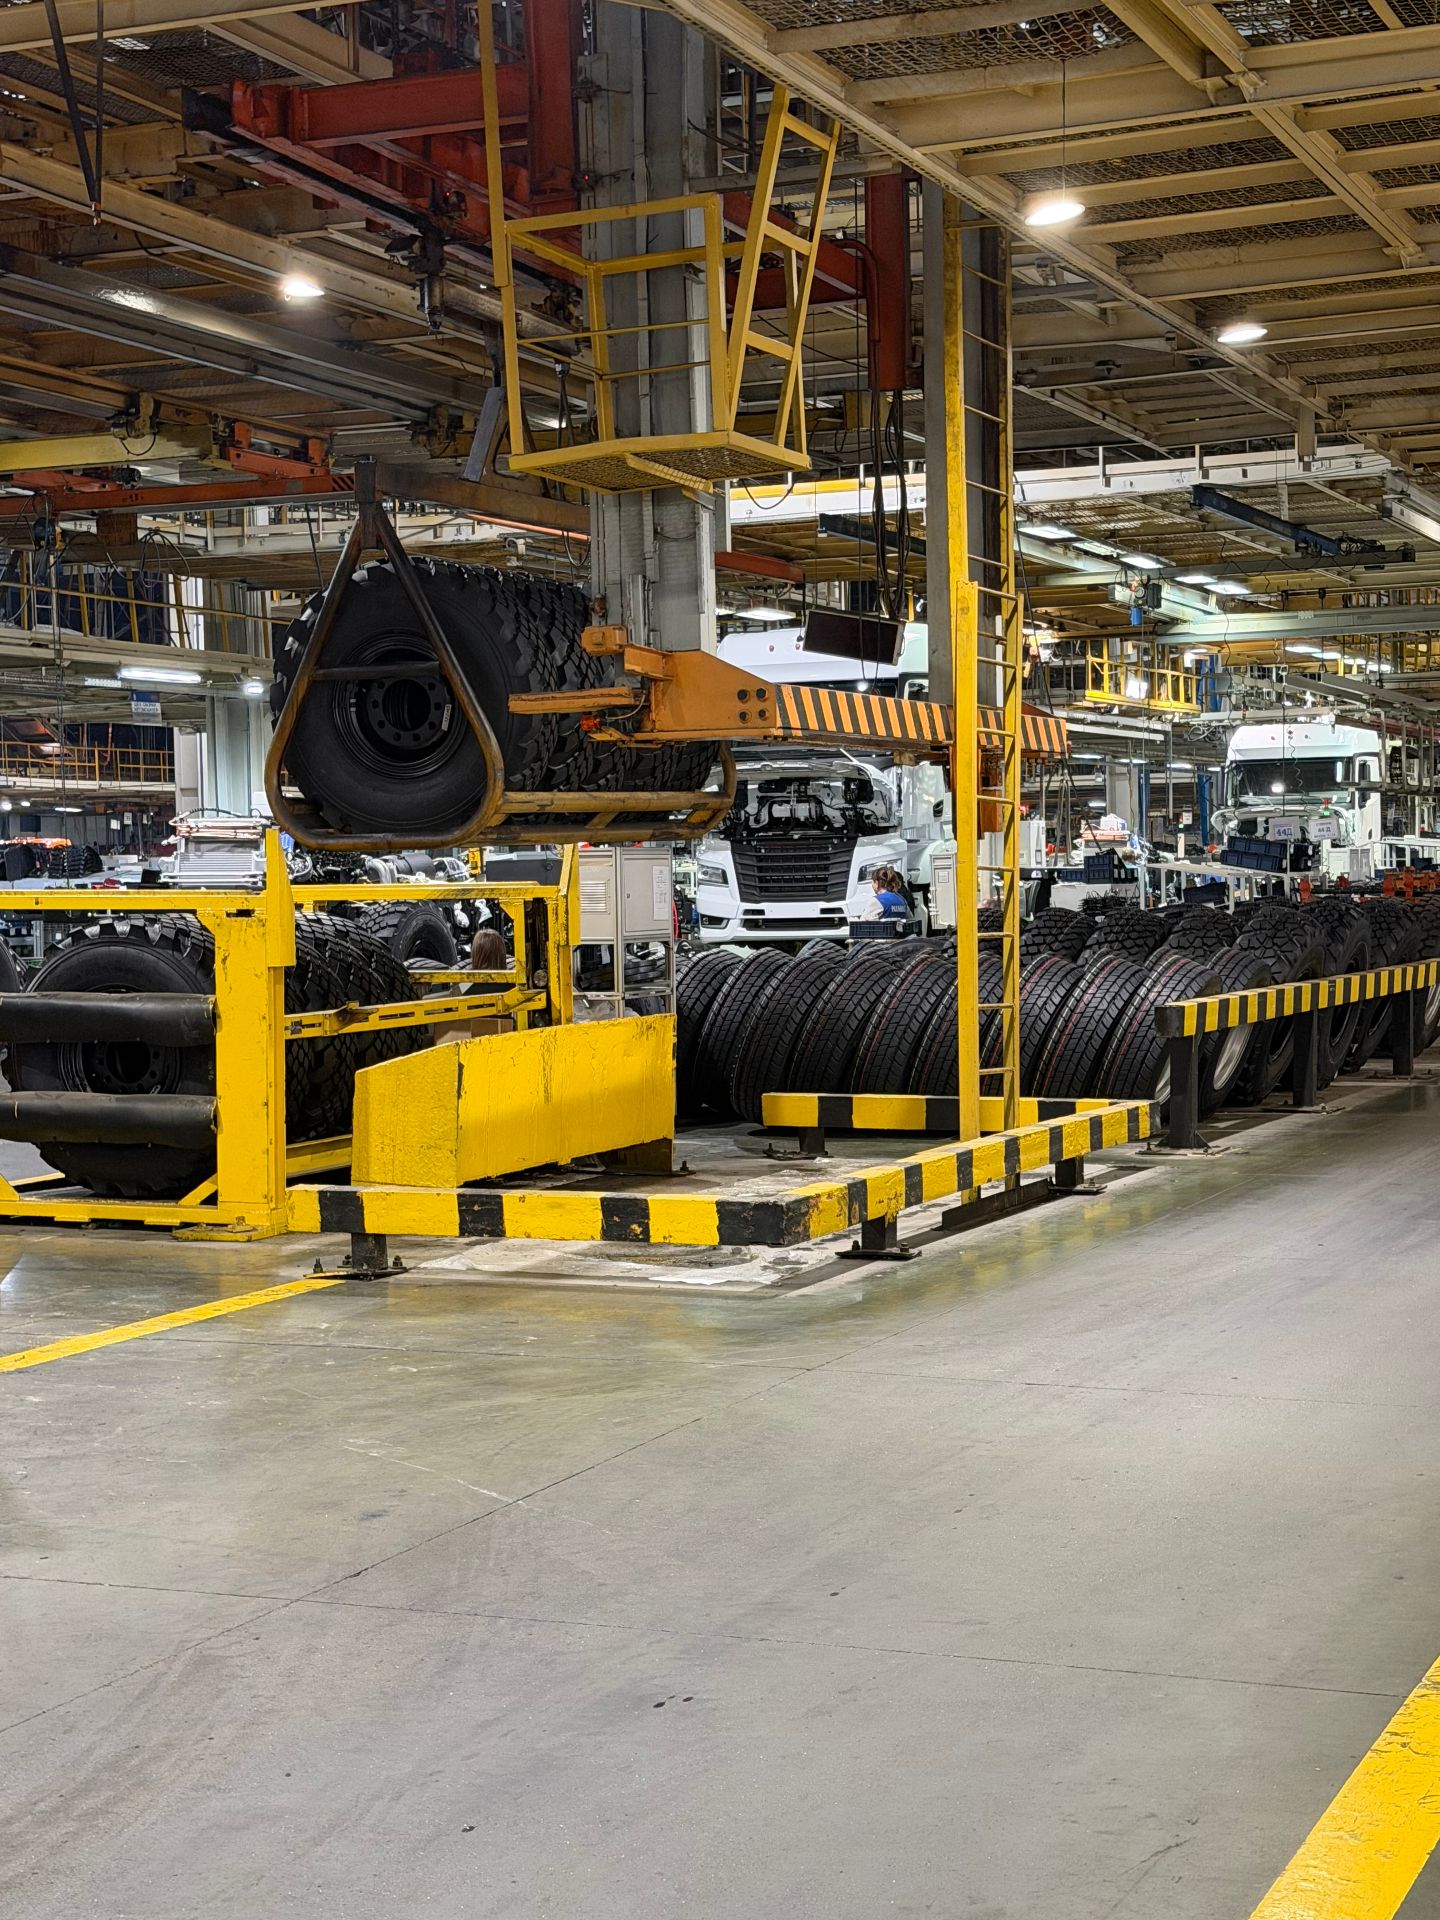
Напольная часть конвейера. Здесь машина становится на колеса и попадает на ленточный конвейер. Выполняется предварительный запуск автомобиля, проверка систем, и по технологической цепочке он направляется на дальнейшую сборку.
По сути, здесь выходит готовый автомобиль.
Далее автомобиль сходит с конвейера и отправляется на проверку тормозных усилий и регулировку развала-схождения. Далее есть динамическая камера, где автомобиль разгоняют до 90 км/ч и обкатывают его.
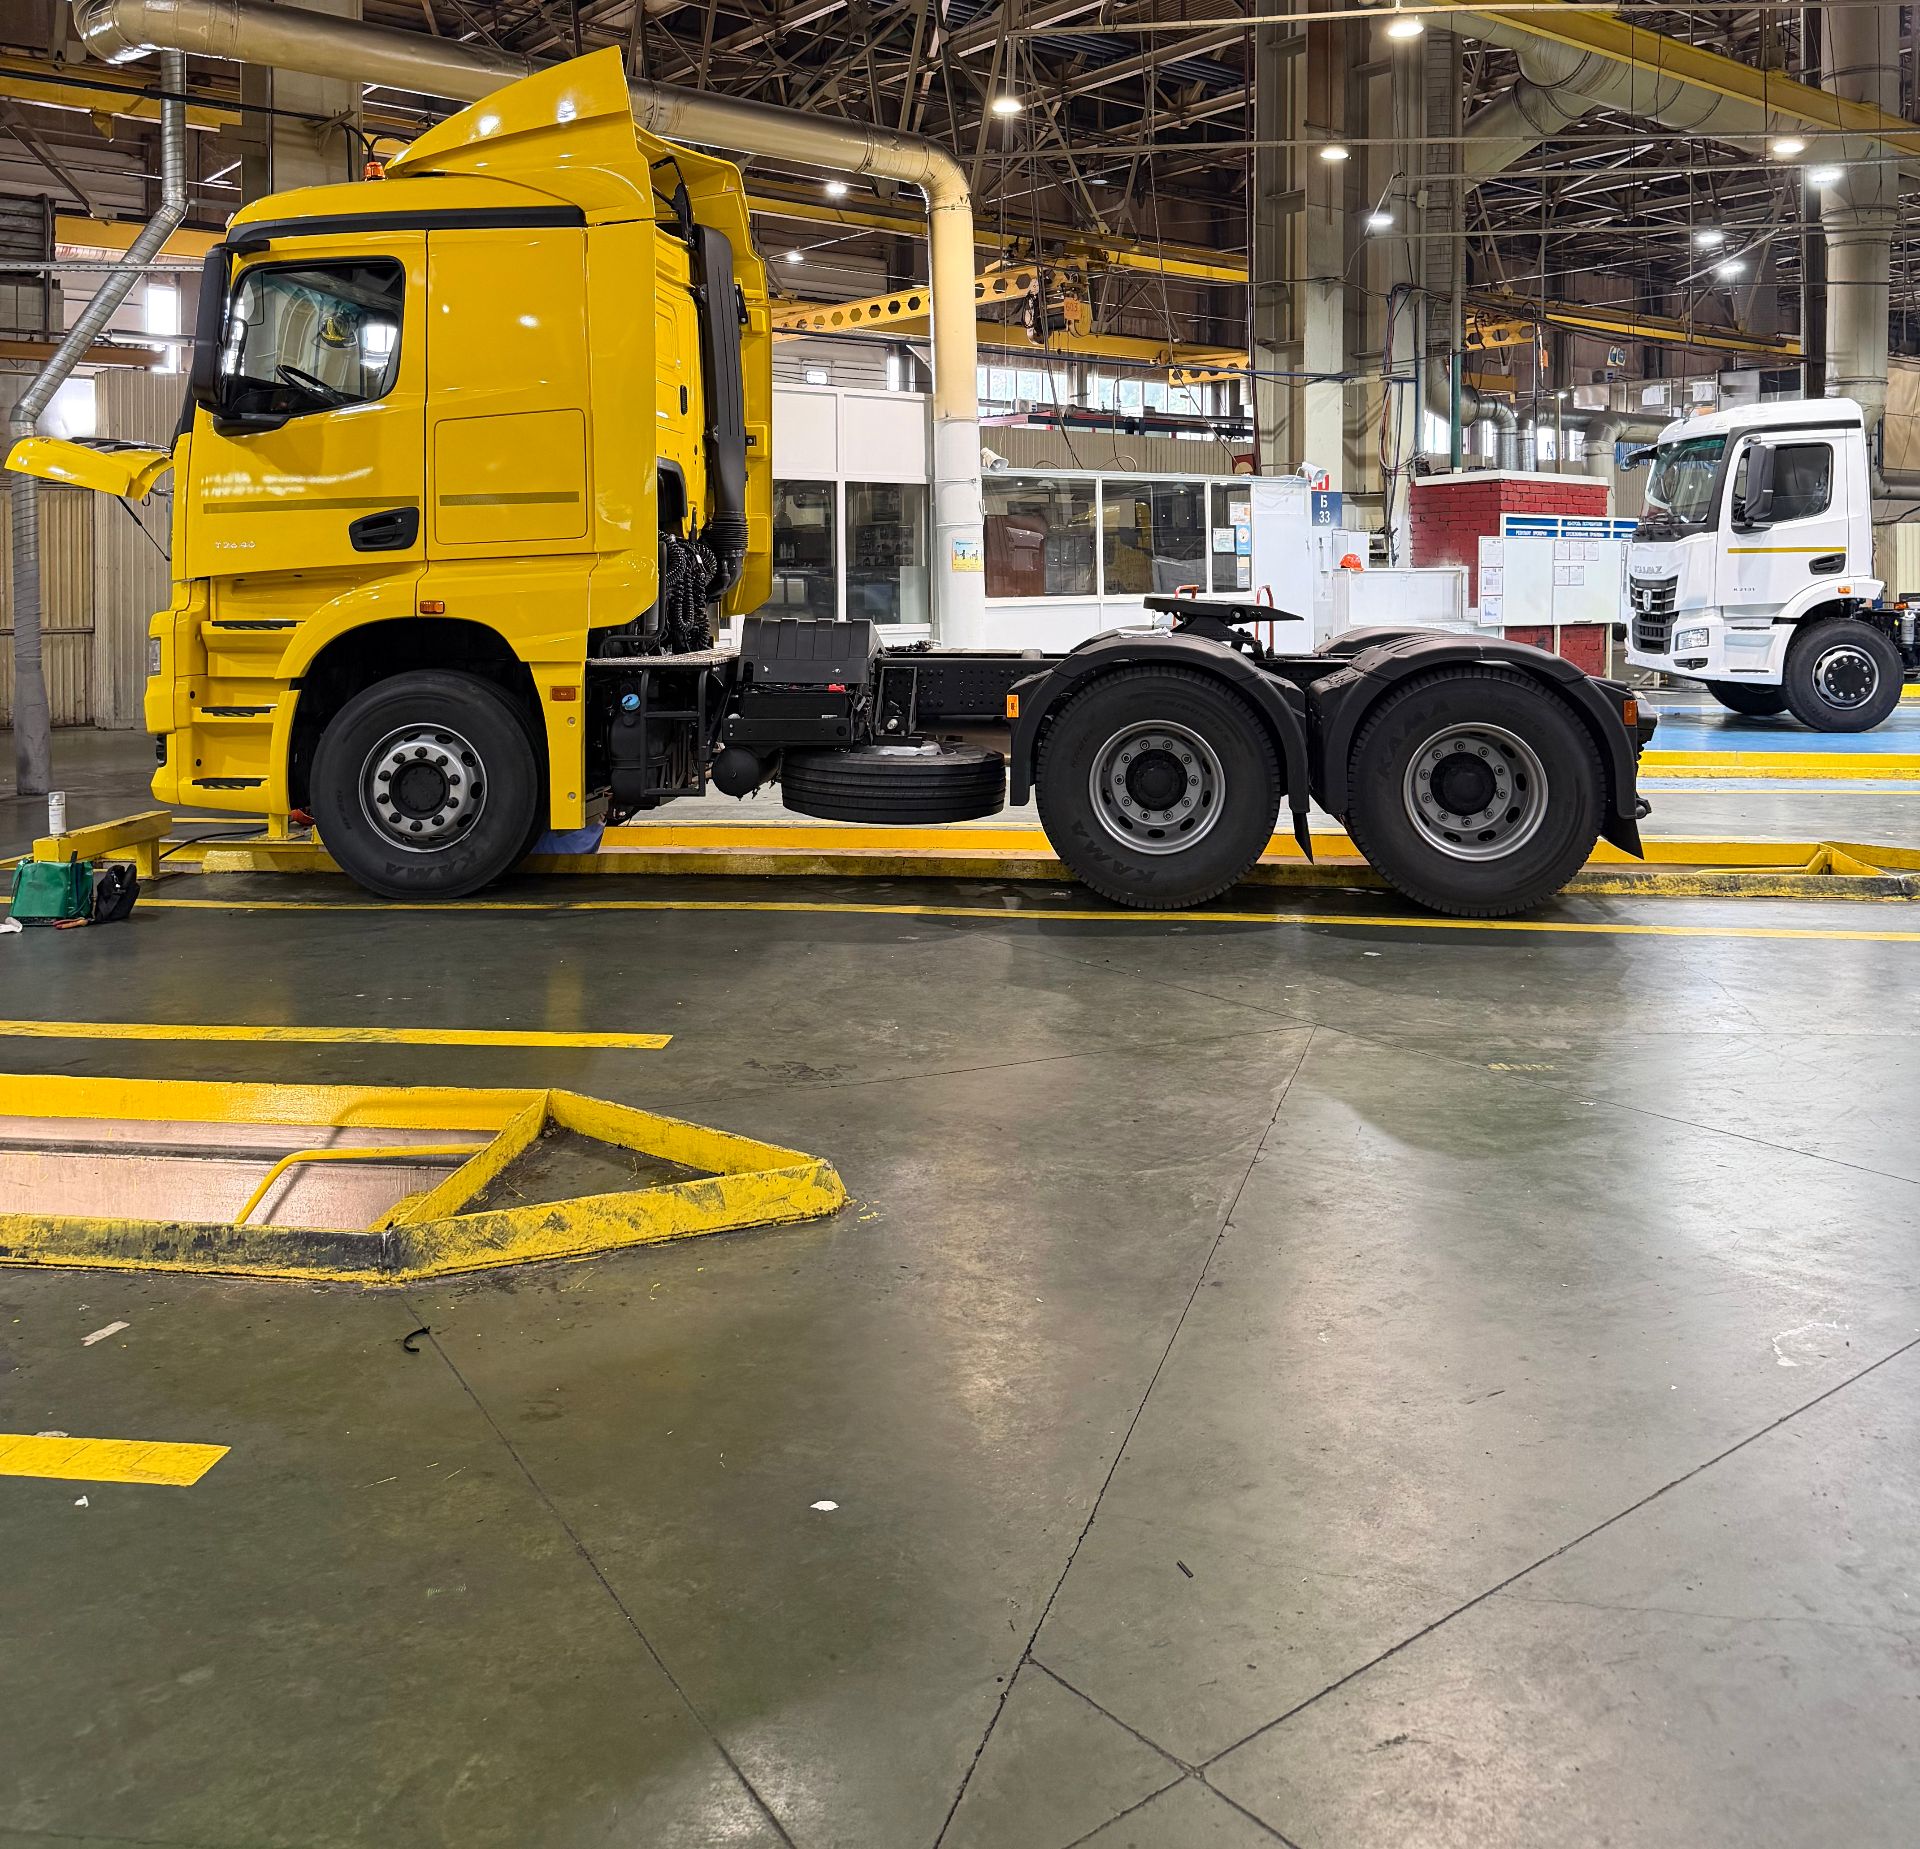
На финальном этапе осуществляется настройка узлов и света фар.